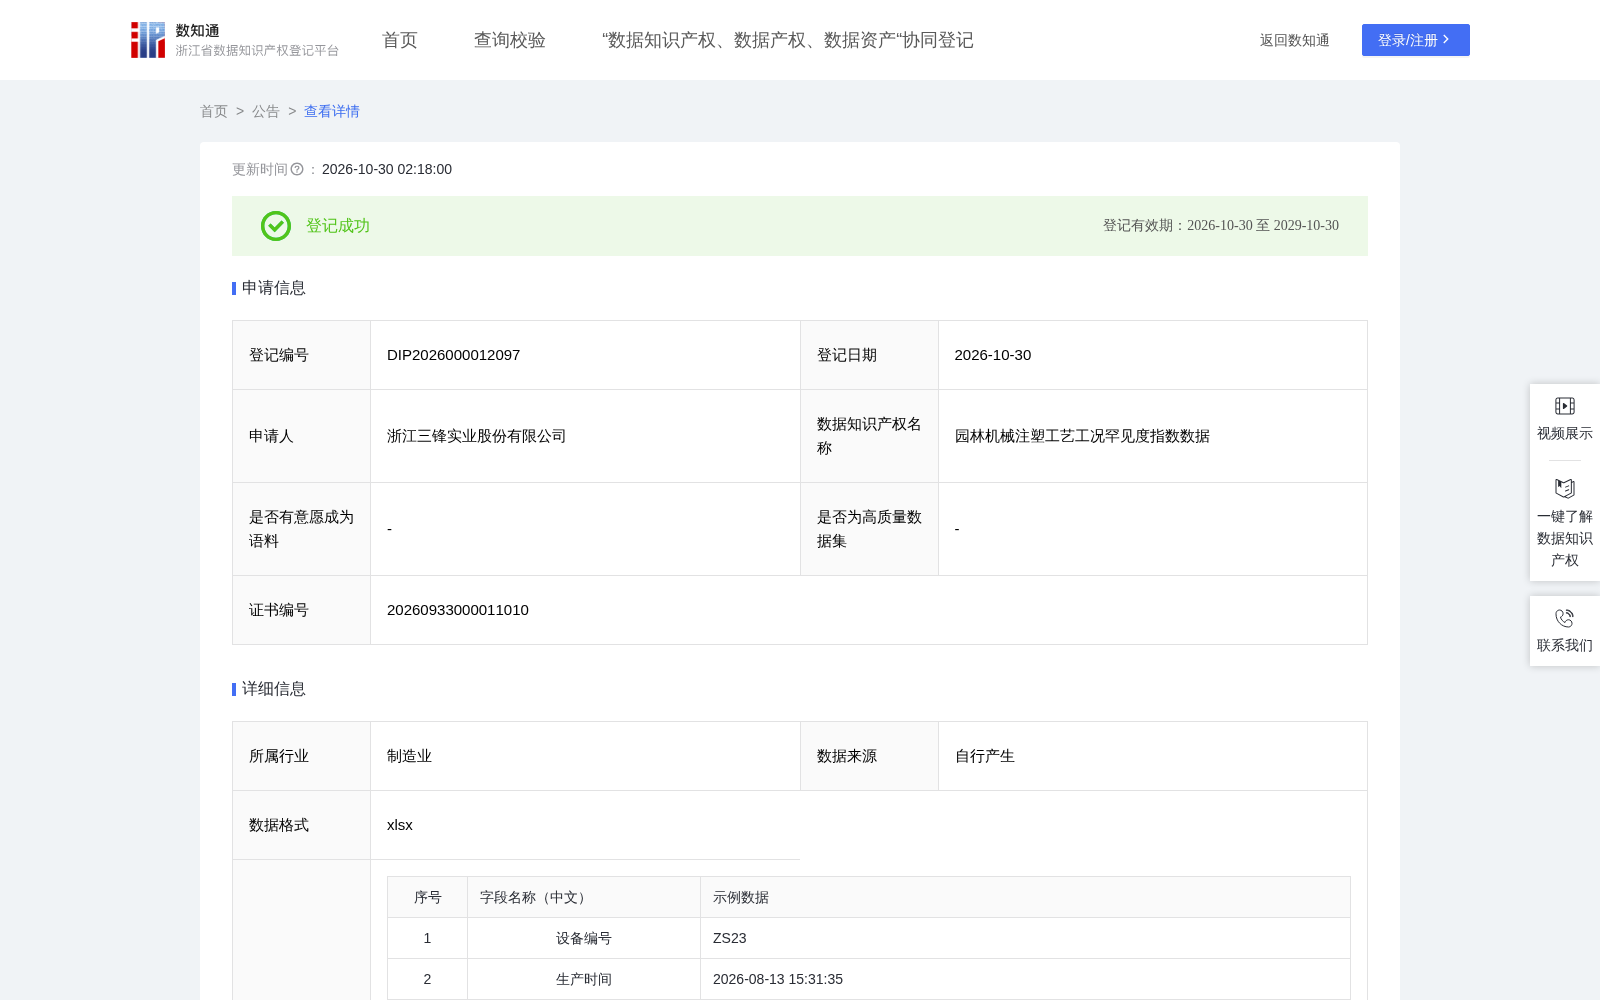
园林机械注塑工艺工况罕见度指数数据
收藏资源简介:
园林机械注塑工艺工况罕见度指数数据围绕注塑机工艺参数采集系统的逐条采集记录,先在全量数据上估计射出压力、射出速度、三段料筒温度、模具冷却时间、射出位置七项参数的协方差矩阵,再对每条记录计算其相对总体中心的马氏距离,并按卡方分布上尾概率标定为0–100的工况罕见度指数与三档工况判别,用于刻画每一次采集时点的七参数组合在整体工况分布中的常见程度,识别成组漂移的设备与时段。 本数据可为注塑加工企业帮助其量化工况偏离程度、安排参数复整定与点检优先级;可为注塑装备与模具服务商帮助其定位客户现场工艺波动来源、支撑技术服务方案制定;可为行业研究机构与咨询机构帮助其建立注塑工况的多参数联合量化对比口径;可为工业SaaS数据服务商帮助其构建设备健康度类产品。(一)加工前的数据说明 本数据来源于申请人依法持有并运营的注塑车间设备数据采集系统导出数据。 加工前主要字段包括:设备编号、生产时间、射出压力、射出速度、一段温度、二段温度、三段温度、模具冷却时间、射出位置。各参数的计量单位列为常量,已作为系数声明处理,不作数据字段。已在加工结果中剔除系统技术标识(记录UUID)及各参数单位常量列。后续加工以设备编号和生产时间为主要统计维度进行。 (二)处理规则 1. 以注塑机数据采集系统的每条工艺参数采集记录为一行,覆盖25台注塑设备2022年11月至2026年8月的生产数据。 2. 对七项工艺参数分别声明有效量程:射出压力(0,300]Bar、射出速度(0,500]mm/s、一段/二段/三段温度(0,400]℃、模具冷却时间(0,300]秒、射出位置(0,500]毫米;落在量程内取原值、量程外与0值取0,分别记入压力有效值、速度有效值、一段温度有效值、二段温度有效值、三段温度有效值、冷却时间有效值、位置有效值七列,取0即为无效观测。 3. 全参数有效标记=七项有效值均非0时取1,否则取0;标记为1的全参数有效行行参与后续的协方差估计与距离计算。 4. 在全部全参数有效行上计算七项参数的条件均值与七阶总体协方差矩阵(除以观测数),再求其逆矩阵;均值、协方差与逆矩阵均在数据表内以条件求和与矩阵求逆公式活算,不使用外部拟合参数。 5. 每行计算七项中心化偏差,即压力中心化偏差、速度中心化偏差、一段温度中心化偏差、二段温度中心化偏差、三段温度中心化偏差、冷却时间中心化偏差、位置中心化偏差,各=该参数有效值−该参数条件均值;非全参数有效行取0。 6. 马氏距离平方=中心化偏差行向量×协方差逆矩阵×其转置,工艺参数马氏距离=马氏距离平方的平方根,保留3位小数;该距离已按参数间相关性与量纲差异作过校正。 7. 工况罕见度指数=100×(1−自由度7的卡方分布在马氏距离平方处的累积概率),保留1位小数。 8. 工况判别:工况罕见度指数小于5判"罕见工况",小于50判"偏离工况",其余判"常见工况"。