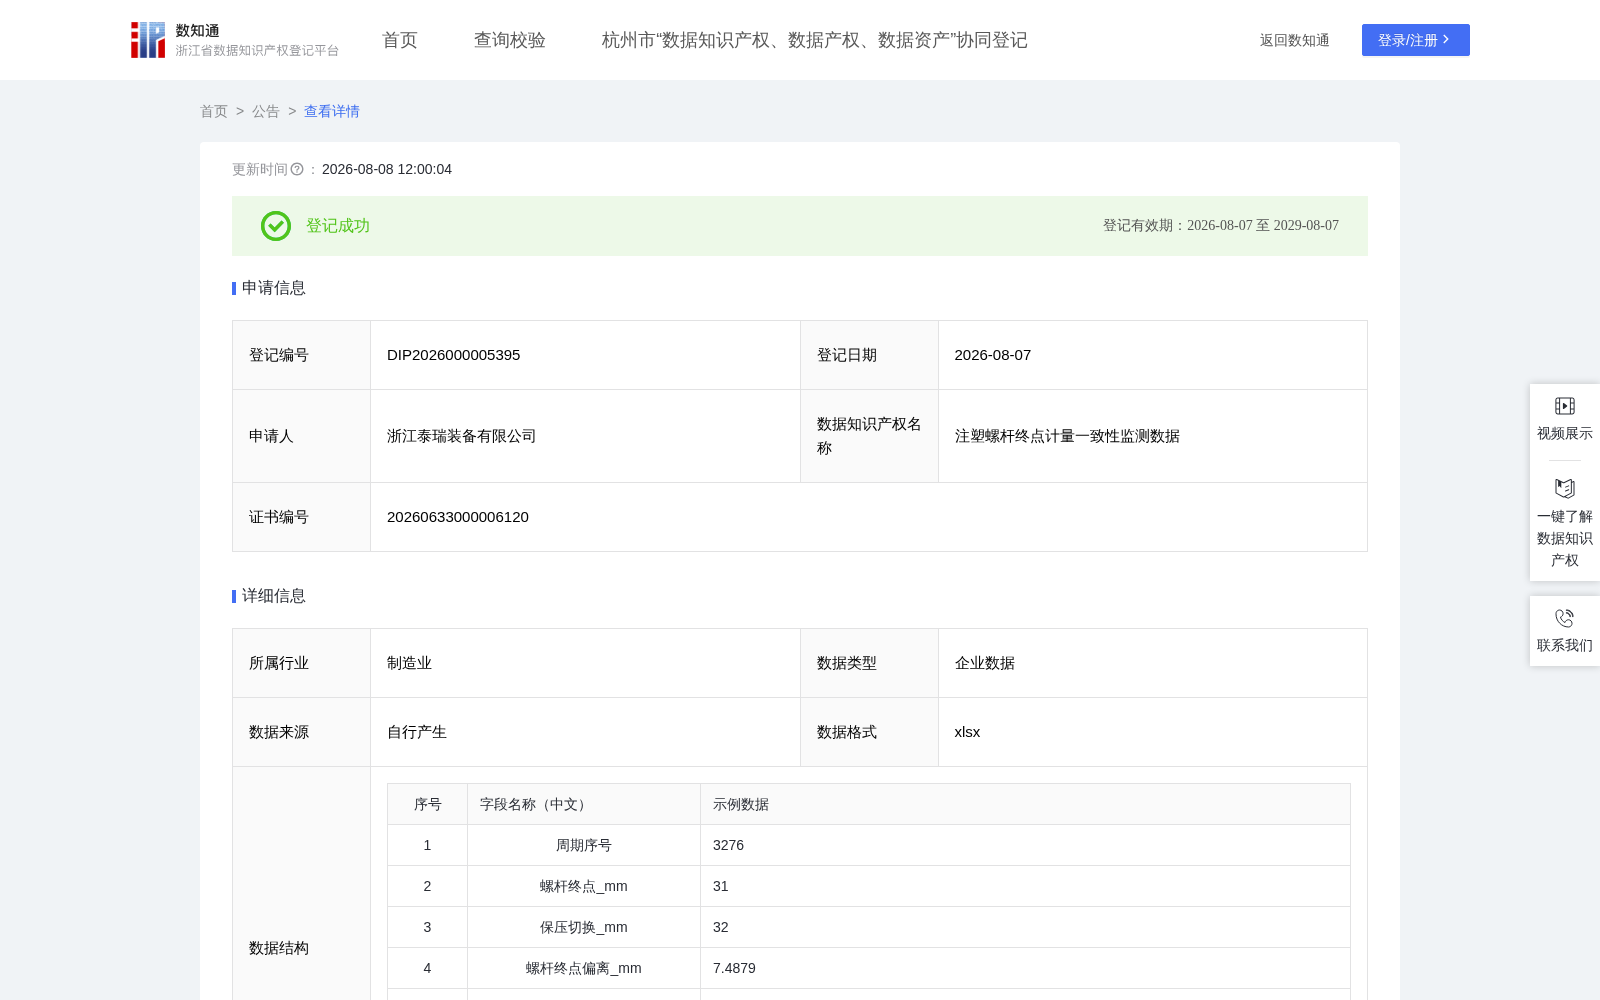
注塑螺杆终点计量一致性监测数据
收藏资源简介:
注塑螺杆终点计量一致性监测数据反映本企业注塑机在真实生产工况下的塑化与计量一致性,并借助螺杆终点与计量行程的同源印证识别计量系统的漂移与失稳,为塑化计量系统性能评价、螺杆与计量机构设计及匹配优化、机型性能验证与选型对标、服役状态跟踪及设备迭代改进提供量化依据;结合长期积累的计量一致指数与等级分布,可形成各机型计量过程能力的客观基线,支撑研发改进、出厂检验与售后服务决策。对于注塑加工企业(即机台终端用户),计量一致指数与等级可在不加装额外计量设备的前提下,将进料量明显偏离的异常周期由事后称重抽检升级为逐周期自动识别并定位到具体周期,及时发现计量漂移、减少料耗浪费,降低制品超重、欠重、缩痕与尺寸波动等不良;对设备与螺杆供应商,螺杆终点一致性与计量行程是评估塑化与计量系统性能的量化指标,可支撑系统验收与质量追溯;对工艺与质量管理服务机构,计量一致指数与等级及计量行程可直接作为计量行程、背压与螺杆转速等参数优化的输入,无需在生产现场重新部署数据采集即可开展评价,有效降低服务实施门槛;对第三方检测、认证与咨询机构,本数据为塑化计量过程能力评估、工况验证与质量诊断提供标准化、可追溯的量化基础。 1. 数据清洗与字段准备:原始数据为逐周期采集,按周期序号升序排列。周期序号取自周期计数;螺杆终点_mm、保压切换_mm 取对应周期的过程测量值,不做时段聚合。。 2. 螺杆终点偏离_mm = 螺杆终点_mm − μ,μ 为全样本螺杆终点均值(标定中心值),反映该周期计量落点相对中心的偏移量。(自本步起各计算列均保留 4 位小数。) 3. 偏离倍数 = 螺杆终点偏离_mm ÷ σ,以全样本螺杆终点标准差 σ 为单位将偏移标准化。 4. 计量行程_mm = 保压切换_mm − 螺杆终点_mm,即保压切换位置到螺杆终点的距离,作为同源计量位置的辅助印证。 5. 计量一致指数 = min(100, max(0, 100 − |偏离倍数| × 15)),夹逼于 [0,100];螺杆终点每偏离 1 个标准差扣 15 分,指数越高计量越一致。 6. 一致等级:按计量一致指数分四档——高度一致(≥90)、基本一致 [80,90)、轻度偏移 [65,80)、计量异常(<65),边界值归上档。 【注】μ = 23.5121 mm(全样本螺杆终点均值,标定中心值);σ = 1.2653 mm(全样本螺杆终点标准差)。