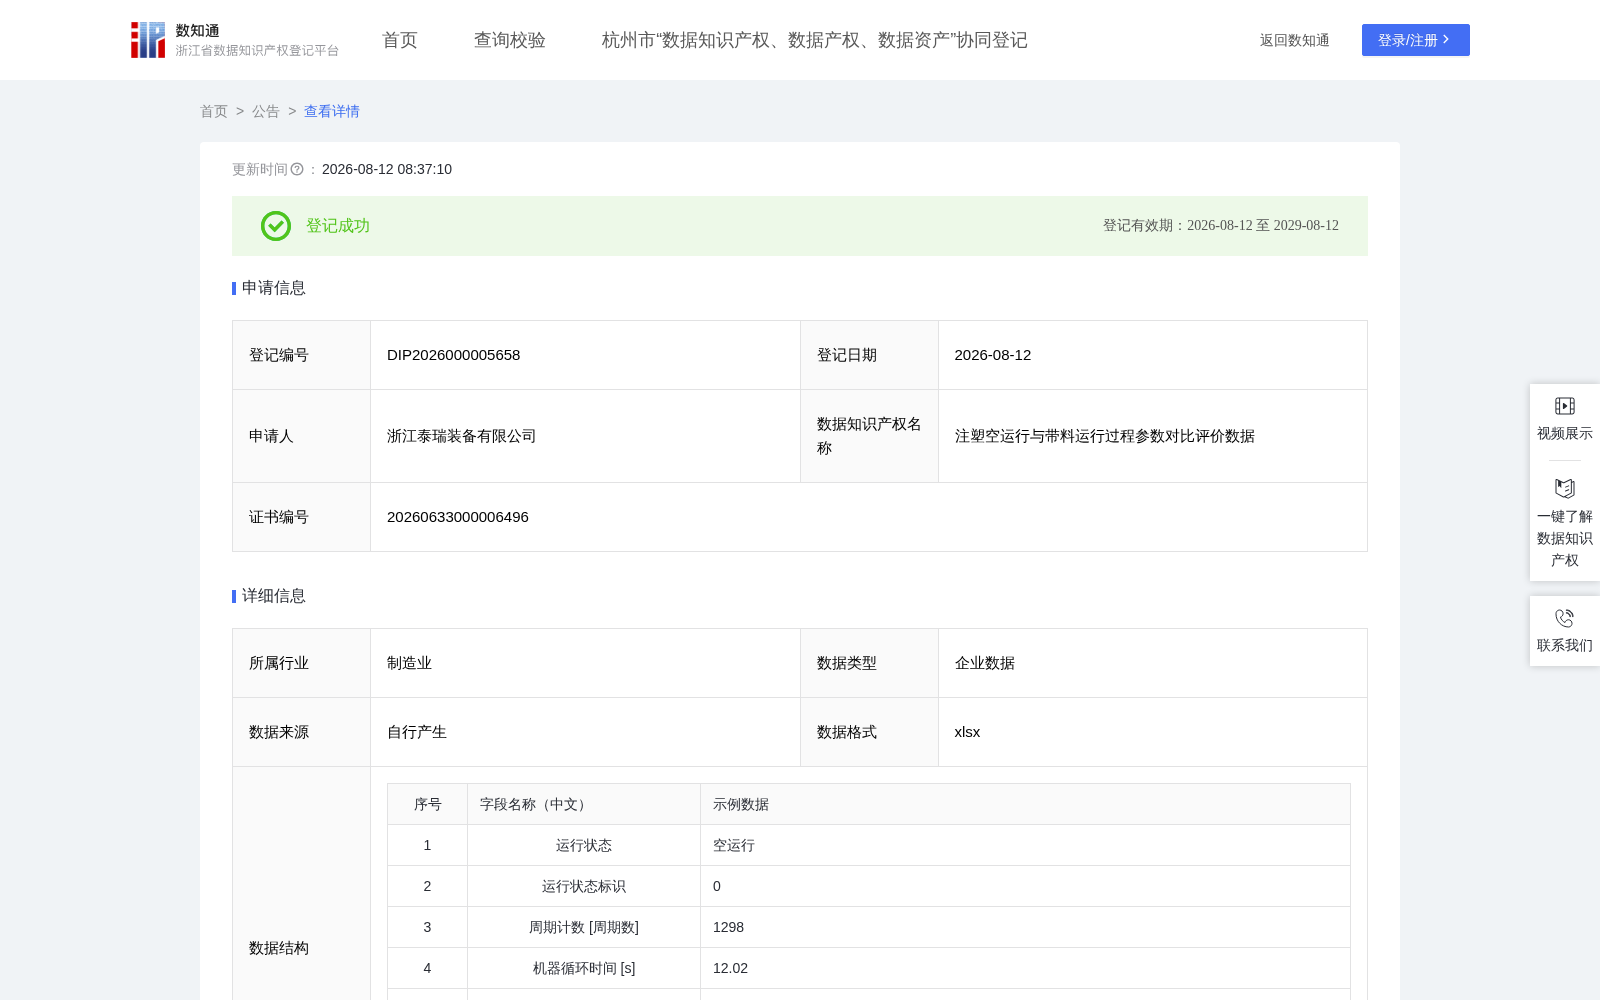
注塑空运行与带料运行过程参数对比评价数据
收藏资源简介:
注塑空运行与带料运行过程参数对比评价数据同时给出有料、无料两种工况下的完整参数基线,逐项分离出"机器本体"与"物料塑化"对循环时间、注射、合模、开模等参数的贡献,并指出带料运行中一致性偏低的记录集中于哪些工况波动模次。借此可识别哪些参数受物料影响最大、应优先针对性调优,也能在过程异常时快速判断波动源自机器还是物料,提升工艺优化的命中率。对注塑机制造商,有料/无料双工况的参数基线是设备验收与整机性能背书的完整证据;对工艺与材料服务商,物料贡献率与一致性对比可指导针对物料特性的参数优化、评估不同物料的过程表现;对下游与质量管理方,分离后的逐模一致性指标是判定过程稳定性成因、区分机器与物料责任的客观凭据。(一)加工前的数据说明 原始数据含两组:空运行数据若干条(无物料、无产品)与带料运行数据若干条(正常生产 SPC)。取两组共有的 6 个过程参数——机器循环时间、合模时间、开模时间、注射时间、螺杆终点、保压切换——合并使用。 (二)处理规则 先将两组数据纵向合并,并对每条记录附运行状态(空运行 / 带料运行)与运行状态标识(0 / 1)。然后对每个参数计算两类偏离:全局偏离 = (逐模值 − 两状态合并均值) ÷ 合并标准差,以合并口径的标准差为单位刻画两种运行状态之间的系统性差异;状态内偏离 = (逐模值 − 同状态均值) ÷ 同状态标准差,以各自状态的标准差为单位刻画逐模相对自身运行状态常态的偏离;若某参数在某状态下恒定(标准差为 0,如空运行的保压切换),则其状态内偏离记为 0,即恒定视作零偏离。在此基础上度量物料带来的水平变化:物料贡献_pct = (带料均值 − 空运行均值) ÷ 空运行均值 × 100,反映该参数由空运行切换到带料运行后均值的相对变化。最后合成过程一致性:过程偏离总量 = 6 个参数 |状态内偏离| 之和(此处采用状态内偏离而非全局偏离——因为空运行与带料运行本身存在系统性差异,若计入全局偏离,指数会退化为对运行状态的判别,无法反映逐模过程稳定性);过程一致性指数 = min(100, max(0, 100 − 过程偏离总量 × 8)),夹逼于 [0,100],指数越高表示该模越贴合自身状态常态、逐模越一致;再按该指数分四档评定等级——高度一致(≥82)、良好一致(≥68)、一般一致(≥52)、差异显著(<52),边界值归上档。