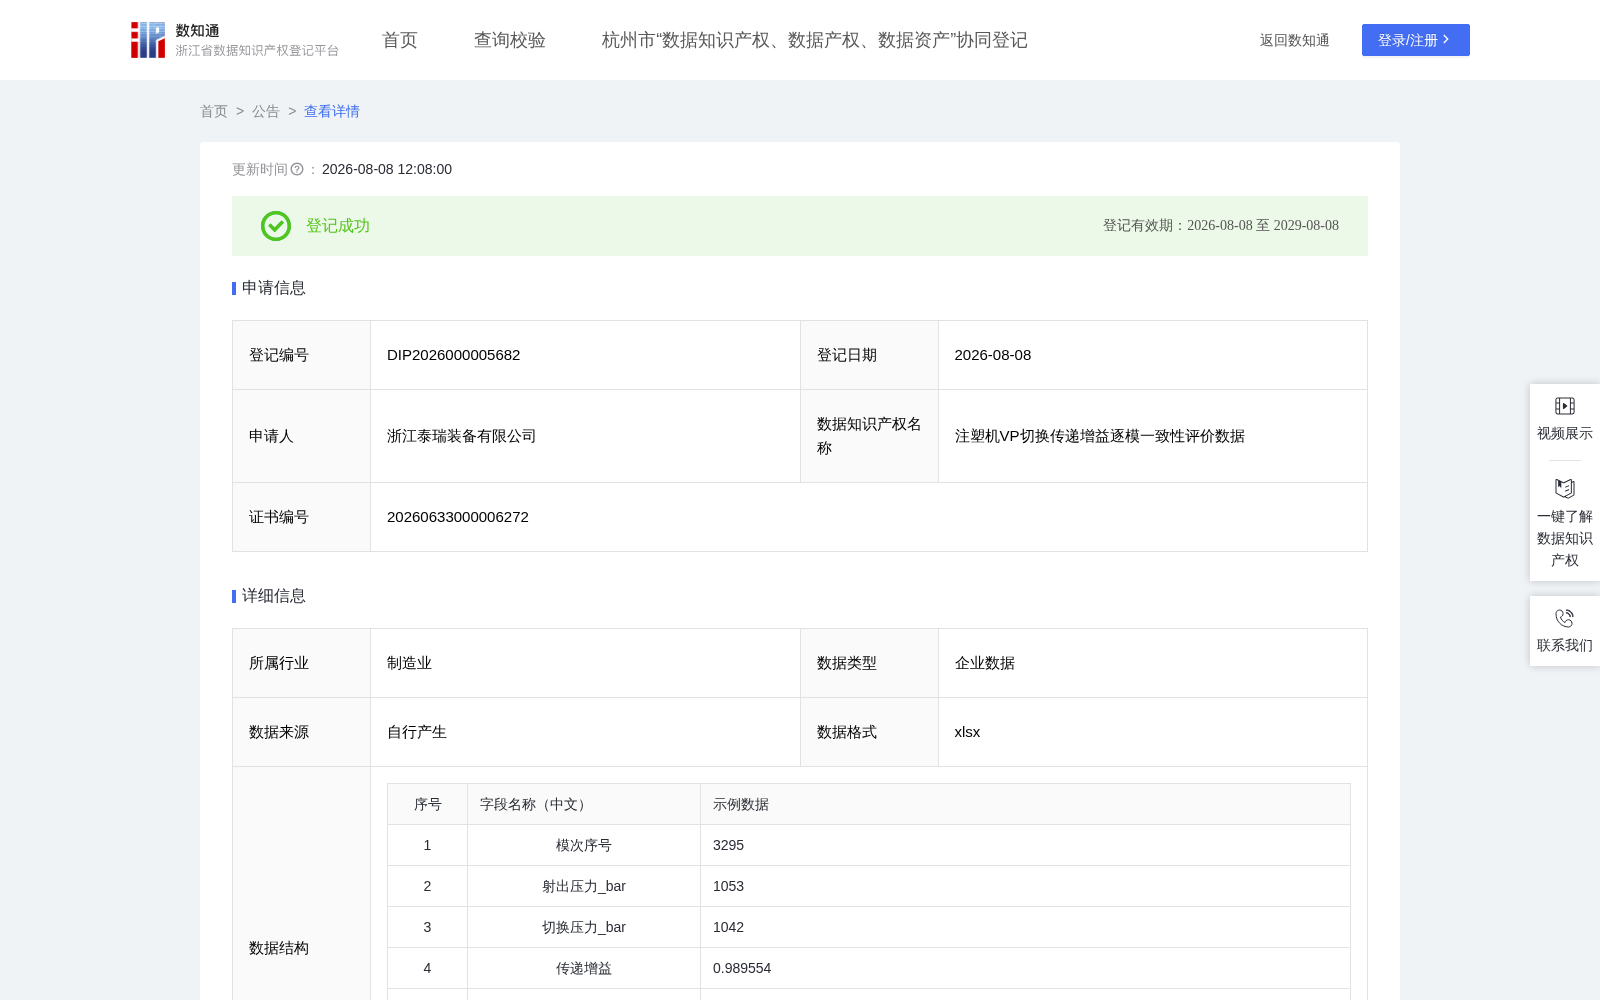
注塑机VP切换传递增益逐模一致性评价数据
收藏资源简介:
注塑机VP切换传递增益逐模一致性评价数据逐模刻画射出压力在切换点的保留效率是否稳定,并以过程增益一致性指数与分档等级标出传递增益出现连续漂移、波动加剧的模次区段。借此可在静态压差指标尚未报警时,提前发现 V/P 切换传递的动态异常,定位需要工艺调整或设备检查的触发点,把切换压力传递的一致性从难以察觉的微小漂移变为可监控、可追溯的量化指标。对设备制造商,传递增益的一致性分布是 V/P 切换压力传递控制精度的客观证据,可用于性能背书与机型对标;对工艺服务商,增益的动态波动有助于区分"传递效率漂移"与"压差静态偏离"两类不同成因、对症调参;对注塑加工企业,该数据提供一套"驱动→负载传递效率"的量化框架,可用于不同机台、不同材料批次下的传递增益横向对比,判断哪个机台的 V/P 切换控制一致性更优。1.数据采集。 采集注塑机 E03800049 的 SPC 带料运行记录,对数据进行清洗,剔除压力非正等无效记录,确保规范性、完整性和准确性。 2.算法规则。 对每一模次依次计算传递增益及其全样本偏离、相邻模次环比波动、局部窗口离散三类信号,按工艺影响权重夹逼合成过程增益一致性指数并分级。过程增益一致性指数 = min(100, max(0, 100 − |传递增益标准化偏离|×10 − |增益环比标准化偏离|×7 − |增益滚动CV标准化偏离|×6)),三项权重 10、7、6 分别表示传递增益偏离权重最高、环比变化次之、滚动波动程度补充。各信号:传递增益 = 切换压力_bar ÷ 射出压力_bar,保留 6 位小数;传递增益离均差 = 传递增益 − 传递增益全样本均值,传递增益标准化偏离 = 传递增益离均差 ÷ σ₁;上模传递增益 = 前一模次的传递增益,传递增益环比变化 = 本模传递增益 − 上模传递增益,增益环比离均差 = 传递增益环比变化 − 增益环比均值,增益环比标准化偏离 = 增益环比离均差 ÷ σ₂;传递增益滚动均值、传递增益滚动标准差按以本模次为末端、向前共 20 模(含本模)的拖尾窗口计算,标准差取样本标准差(分母 n−1),传递增益滚动CV_pct = 传递增益滚动标准差 ÷ 传递增益滚动均值 × 100,增益滚动CV离均差 = 传递增益滚动CV_pct − 增益滚动CV均值,增益滚动CV标准化偏离 = 增益滚动CV离均差 ÷ σ₃。过程增益一致性指数分级:88~100 高度一致;75~88 基本一致;60~75 轻度波动;0~60 显著波动;边界值归上档,得增益一致性等级。 注:传递增益全样本均值 = 0.974217、增益环比均值 = −0.000032、增益滚动CV均值 = 0.1677,均为对本次数据检测报告记录一次性计算、在逐模次中保持不变的常量,并已随数据产品逐列给出。σ₁、σ₂、σ₃ 为同一 1338 条报告记录上一次性计算并固定的样本标准差(分母 n−1)常量,分别为传递增益、传递增益环比变化、传递增益滚动CV_pct 的标准差:σ₁ = 0.021510、σ₂ = 0.002629、σ₃ = 0.267416,在逐模次计算中保持不变。权重 10/7/6、滚动窗口 20 模、分级阈值 88/75/60 均为固定标准,不随数据变化。