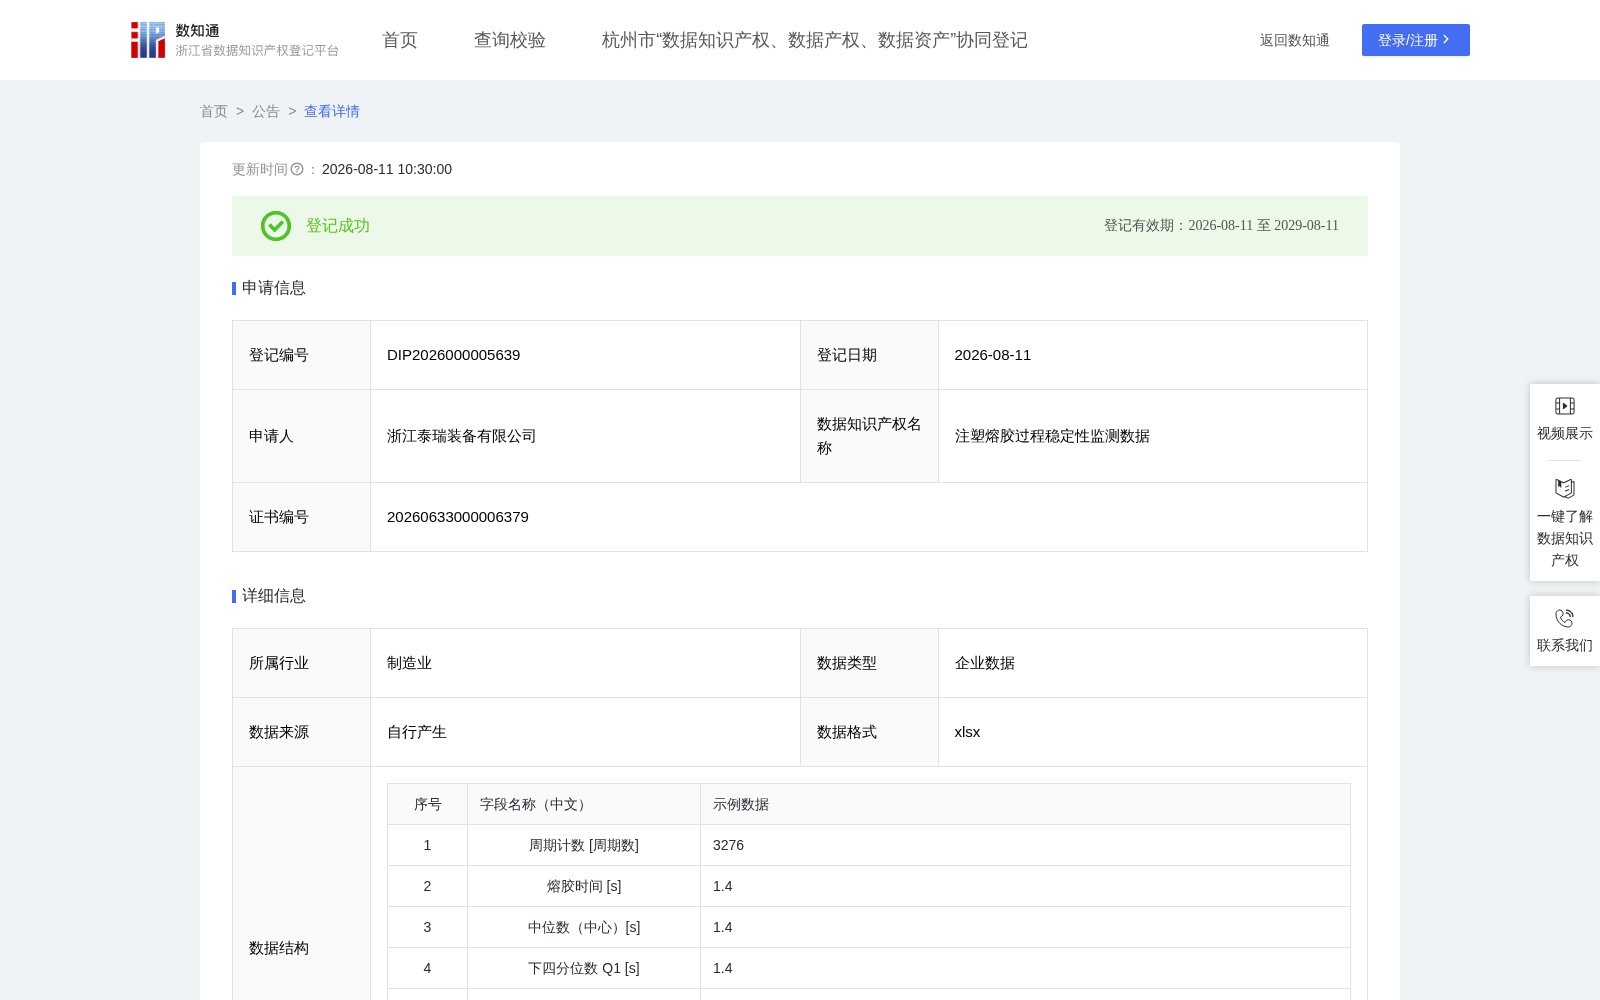
注塑熔胶过程稳定性监测数据
收藏资源简介:
注塑熔胶过程稳定性监测数据对每个周期给出偏长程度、塑化稳定指数与分档等级,其中塑化异常档与轻度偏长档正是塑化时间明显偏长的周期;优先复核这部分,即可在不增加检测设备的前提下定位塑化不畅、料筒或螺杆状态异常、物料波动,避免塑化不足导致的缺料、银纹、强度不足。对设备与螺杆、料筒供应商,塑化时间稳定性是塑化系统性能的量化指标;对工艺与材料服务商,可据此优化转速、背压与干燥工艺、评估物料批次表现;对下游品控方,稳健的塑化稳定指数与分档结果是制品塑化质量与过程能力的客观佐证。1.数据清洗与字段准备:原始数据逐周期采集、已预处理、无缺失值,不再额外剔除异常值。 2.稳健中心与尺度:取全样本熔胶时间的中位数为中心(1.4 秒);以四分位距 IQR=上四分位数−下四分位数(1.5−1.4=0.1 秒)换算稳健标准差=IQR÷1.349=0.0741 秒,其中 1.349 为正态分布下 IQR 与标准差的固定统计关系(IQR=1.349σ),非可调参数。熔胶时间分布通常右偏,偶发偏长周期形成拖尾,均值与普通标准差易被其扭曲;中位数与 IQR 对偏态分布及离群值稳健,能真实刻画正常塑化的典型水平与波动幅度。二者均为全样本实算值,随机型与料号可重新标定,使本方法可跨设备、跨物料直接复用。 3.偏长程度(单侧、无量纲)=max(0, 熔胶时间_s−1.4)÷0.0741。仅当熔胶时间超过中位数(偏长)时取正值,不超过中位数(偏短或居中)一律记 0。熔胶时间偏长反映塑化阻力增大、物料或背压状态劣化,且在塑化构成节拍瓶颈时直接拉长生产周期,是本场景唯一需要监控的劣化方向;偏短与居中无质量及节拍风险。单侧计分使指数只响应有业务含义的异常,不被正常方向的波动稀释,异常信号更纯净。 4.塑化稳定指数=min(100, max(0, 100−偏长程度×10)),夹逼于 [0,100],偏长越多指数越低。斜率 10 使指数刻度与统计过程控制(SPC)的西格玛准则精确对齐:每偏长 1 个稳健标准差扣 10 分,偏长 1σ、2σ、3σ 分别对应 90、80、70 分。百分制直观可读、跨批次可比;100 分表示熔胶时间不超过中位数,0 分对应偏长达 10 个稳健标准差的极端情形。 5.塑化稳定等级:按塑化稳定指数分四档——高度稳定(≥90)、基本稳定 [80,90)、轻度偏长 [70,80)、塑化异常(<70),边界值归上档。