轴套冲压成型质量分析数据
收藏资源简介:
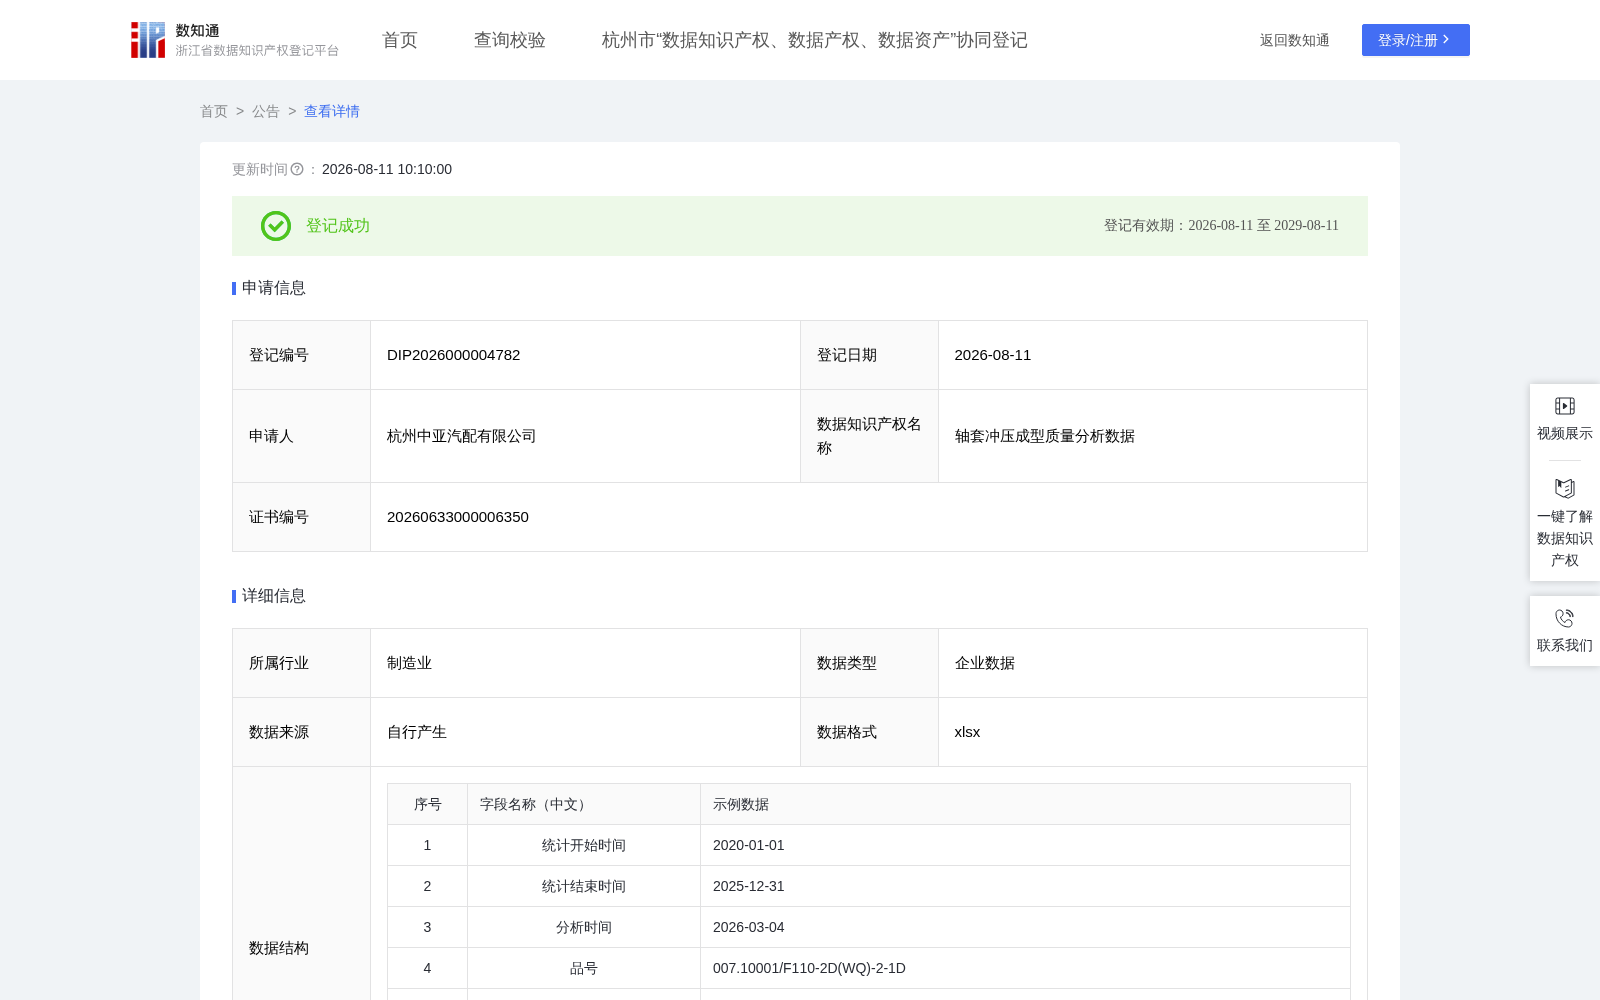
数据来源于生产管理任务的冲压成型工序检验记录,通过加权评分算法建立轴套冲压质量评估模型,将软件外径精度、内切圆精度、外圆圆度精度、底部R精度、轴套外观等级等特征与冲压成型质量等级关联计算,形成轴套冲压成型质量的A/B/C/D四级评估数据集。 对冲压质量达到A级的产品维持现有模具参数,确保尺寸稳定性;B级的产品加强模具点检频次,监控尺寸漂移趋势;C级的产品调整冲压压力或模具间隙,排查设备异常;D级的产品安排模具检修或更换,降低批量不良风险。 该数据集解决汽车零部件冲压成型工序质量评价维度单一、模具磨损发现滞后、尺寸超差追溯困难等行业核心痛点,帮助制造企业从抽检抽验转向全检数据的精准质量管控。该数据集可横向复用至法兰盘冲压、齿轮毛坯冲压、支架类零件冲压成型等金属成形工序质量评估场景。 该数据集可作为工业AI大模型中精密制造质量预测模块的训练集,支撑工业大模型在冲压质量预测、模具寿命预警、工艺参数推荐等场景的应用。本数据集通过生产任务中采集冲压成型工序的检验记录,采集范围覆盖轴套毛坯、轴套等冲压产品,原始数据包括品号、品名、工序、检验项目、实际检验值、标准值、检验结果等字段,冲压成型工序检验记录共约38,772条。 本算法采用多维度差异化加权评分算法,输入特征为品号编码、检验项目编码、各维度实际检验值与标准值、检验合格数与记录数,输出为轴套冲压成型质量等级标签。尺寸类检验项目与形状类检验项目采用不同的偏差阈值进行分段评分。 精度偏差_% = (实际检验值 - 标准值) / 标准值 × 100, 正值:实际检验值 > 标准值(偏大), 负值:实际检验值 < 标准值(偏小), 0:实际检验值 = 标准值(无偏差)。 尺寸精度评分 = ABS(精度偏差_%):≤0.05=5分,>0.05且≤0.1=4分,>0.1且≤0.3=3分,>0.3且≤0.5=2分,>0.5=1分。 外观评分 = 合格数/记录数:≥0.98=5分,≥0.95且<0.98=4分,≥0.90且<0.95=3分,≥0.85且<0.90=2分,<0.85=1分。 冲压质量综合评分 = 尺寸精度评分 × 0.6 + 外观评分 × 0.4。 轴套冲压成型等级 = 冲压质量综合评分:≥4.5=A级,≥3.5且<4.5=B级,≥2.5且<3.5=C级,<2.5=D级。