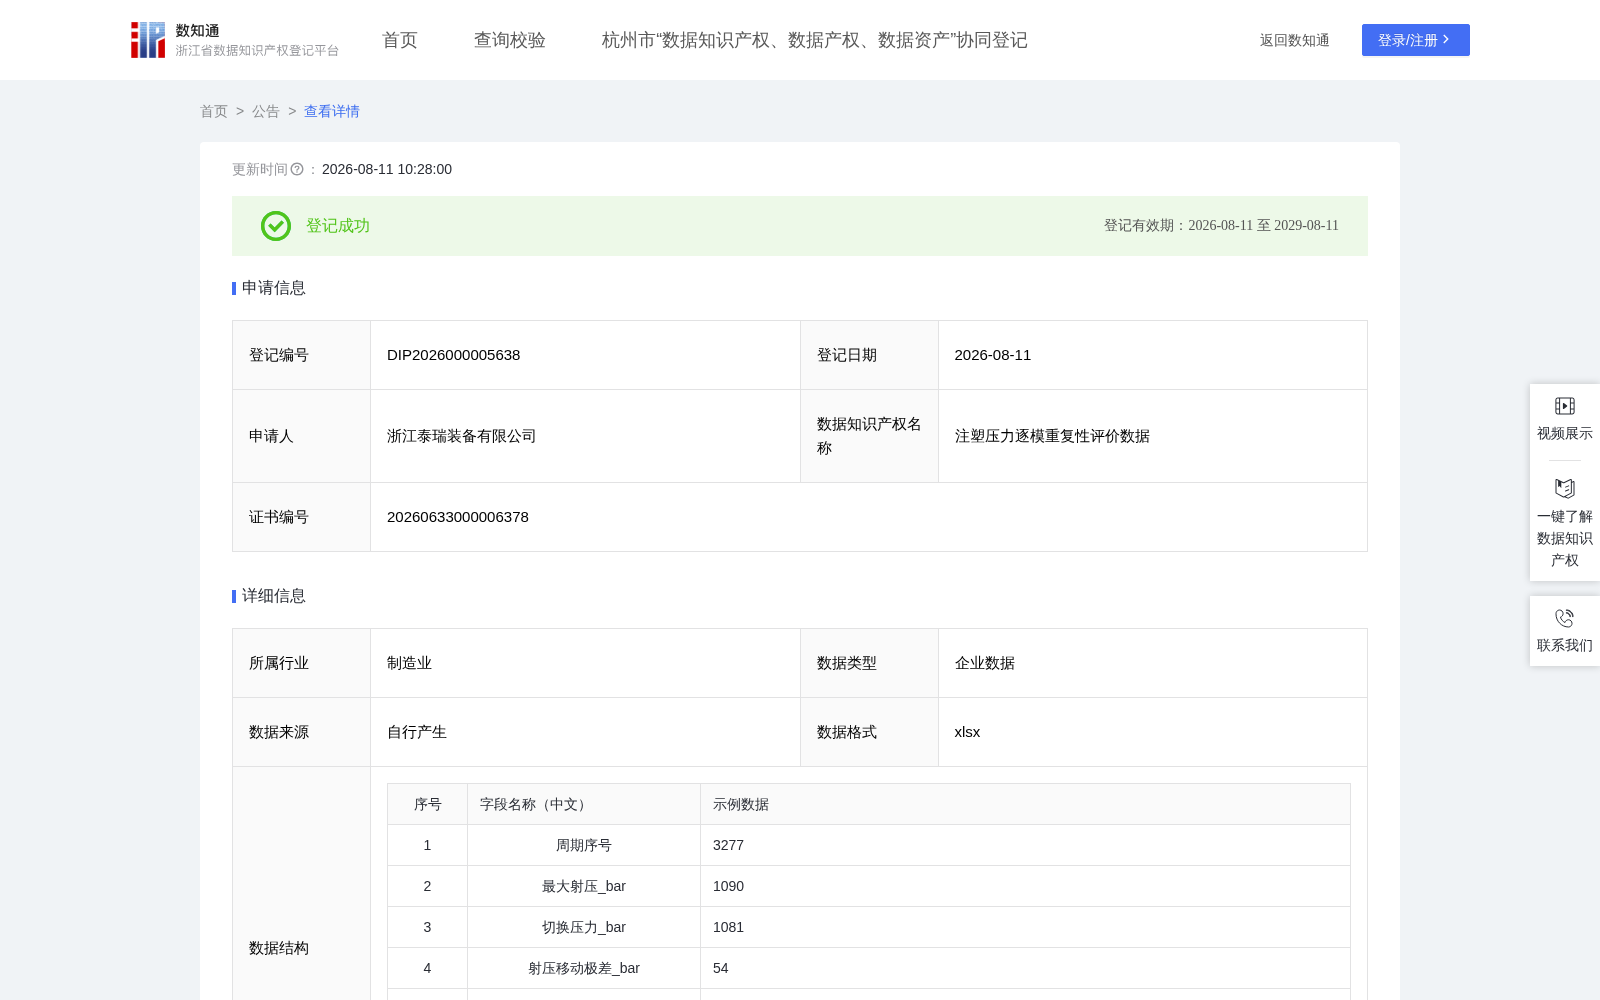
注塑压力逐模重复性评价数据
收藏资源简介:
压力是注塑成型最应逐模重复的工艺量,逐模重复性变差往往先于均值漂移出现。注塑压力逐模重复性评价数据按 SPC 规范给出两路压力的移动极差控制限,并以短期标准差反映压力的逐模重复能力;每个周期给出是否触发控制判异与分档等级,其中跳变超限档正是相邻模之间压力突变、最该排查的周期。借此可把注意力集中到少量超限周期上,在均值尚未漂移前发现液压或锁模波动、料垫不稳等隐患。对设备与液压系统供应商,移动极差控制图是机台压力控制精度的标准量化工具;对工艺服务商,控制限与判异结果可直接并入既有 SPC 体系做完整诊断;对下游品控方,控制图的受控比例与超限分布是过程短期稳定性的客观、可对标的佐证。1. 数据清洗与字段准备:原始数据逐周期采集、已预处理、无缺失值。 2. 移动极差:射压移动极差_bar = |本周期最大射压_bar − 上一周期最大射压_bar|;切换移动极差_bar = |本周期切换压力_bar − 上一周期切换压力_bar|。 3. 控制限标定(SPC 常数,子组大小 2):最大射压平均移动极差 = 4.8923 bar、切换压力平均移动极差 = 5.2935 bar;短期标准差 = 平均移动极差 ÷ d₂(d₂ = 1.128);移动极差控制上限 = D₄ × 平均移动极差(D₄ = 3.267),即最大射压 15.9831 bar、切换压力 17.2939 bar。三者均为标定常数,随机型与料号可重标。 4. 射压MR倍数 = 射压移动极差_bar ÷ 4.8923;切换MR倍数 = 切换移动极差_bar ÷ 5.2935。MR 倍数超过 D₄(3.267)即表示该路移动极差超出控制上限。 5. 综合波动幅度 = 射压MR倍数 + 切换MR倍数,反映两路逐模跳变的合计相对幅度。 6. 控制判异:任一路移动极差超出其控制上限(对应 MR 倍数 > 3.267)即判失控,记为“射压超限”“切换超限”或“双路超限”,否则记“受控”。 7. 短期重复等级:超限优先——任一路超限记“跳变超限”;否则按综合波动幅度分档:高度重复(<1.0)、正常波动 [1.0,2.5)、偏大波动(≥2.5)。