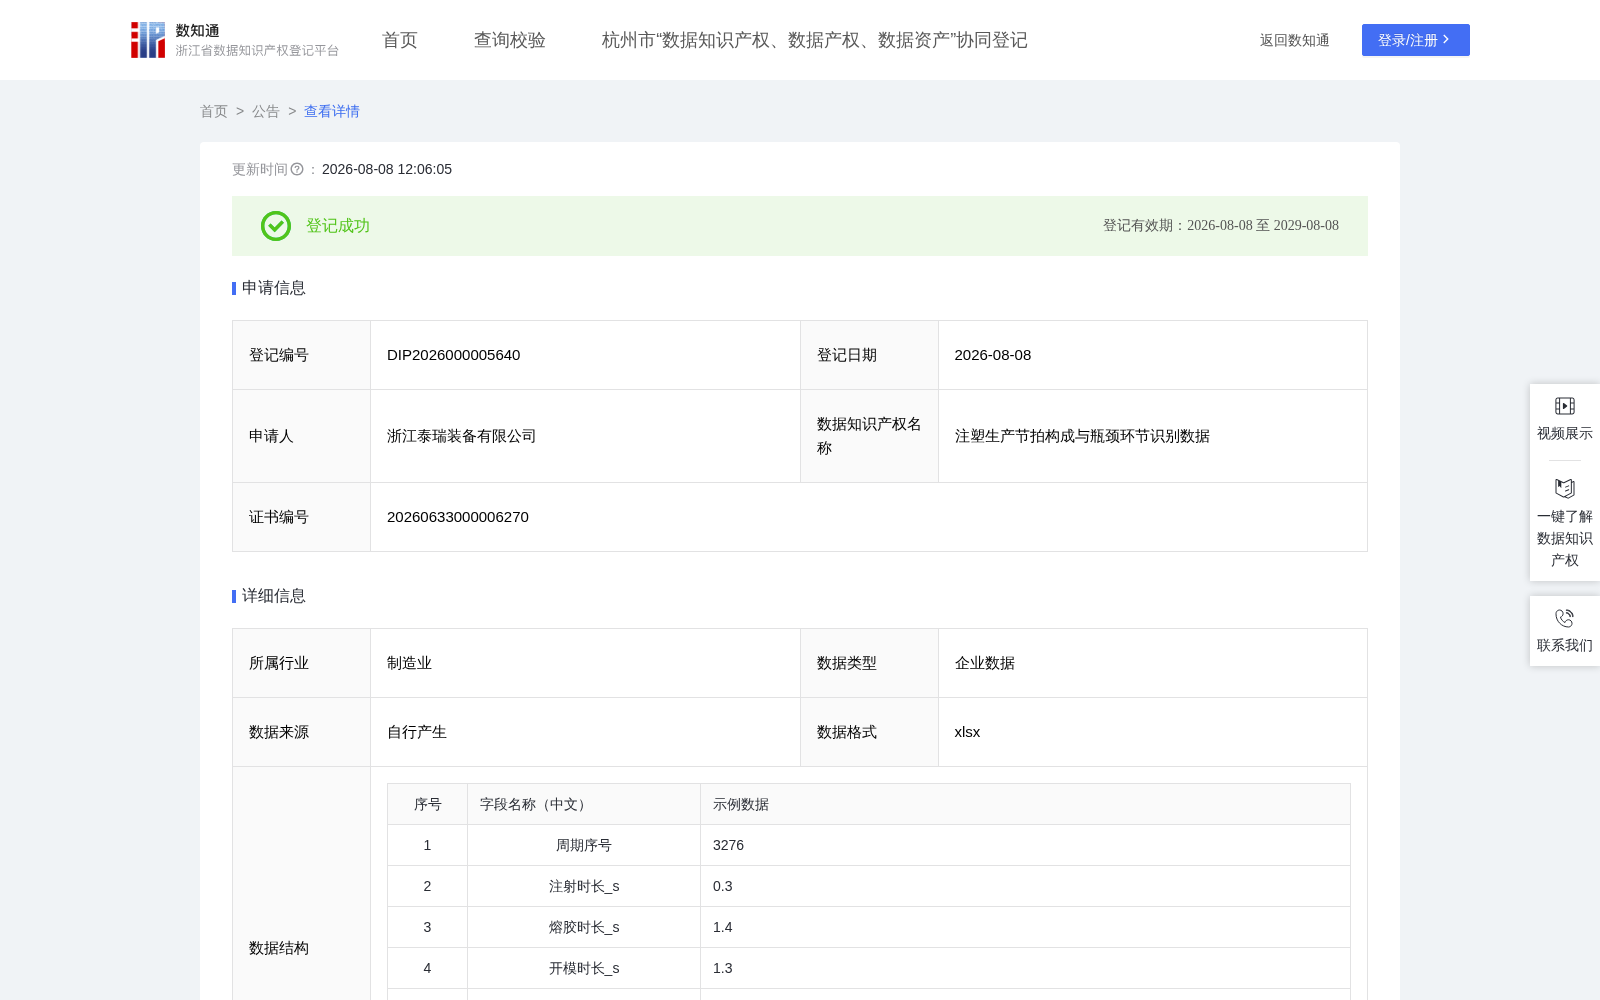
注塑生产节拍构成与瓶颈环节识别数据
收藏资源简介:
注塑生产节拍构成与瓶颈环节识别数据将循环时间拆解为五段构成,并逐模标出主导环节,可清楚地把降节拍的首要发力点指向占比最高的环节(通常为冷却时间优化,涉及模温、水路、壁厚),其次是塑化/计量。结合节拍损失率与效率分档等级,能直接定位拖慢产能的具体周期段,量化"若把偏慢周期拉回标杆,单机可释放多少产能"。对设备厂商与产线集成商,环节构成比与瓶颈分布是节拍设计与机型选型的客观依据;对工艺与模具服务商,冷却主导与开模波动的证据可指导冷却系统改造、开合模动作参数优化;对生产管理与精益(OEE)团队,节拍损失率与效率分档是产能利用率核算、瓶颈工位排查与改善前后对标的量化抓手。1. 数据清洗与字段准备:原始数据逐周期采集、已预处理、无缺失值,不再额外剔除异常值。 2. 其余环节时长 = 机器循环时间 −(注射时长 + 熔胶时长 + 开模时长 + 合模时长),表示循环时间中冷却、取件及与计量重叠等未单独计时部分的净余量;因塑化常与冷却重叠,极少数周期该值为微负,保留原值。 3. 各环节占比 = 该环节时长 ÷ 机器循环时间 × 100,分别得注射、熔胶、开模、合模、其余五项占比,五项之和恒为 100。 4. 主导环节 = 注射、熔胶、开模、合模、其余五段时长中取值最大者所对应的环节名称,标识该周期的节拍瓶颈所在。 5. 标杆节拍 T0 = 全样本机器循环时间的第10百分位 5.2 秒(本机可达的快节拍水平,标定常数);节拍损失 = max(0, 机器循环时间 − T0);节拍损失率 = 节拍损失 ÷ T0 × 100。 6. 节拍效率指数 = min(100, max(0, 100 − 节拍损失率 × 1)),夹逼于 [0,100],指数越高越接近标杆节拍。 7. 节拍状态等级:按节拍效率指数分四档——高效节拍(≥85)、正常节拍 [70,85)、偏慢节拍 [58,70)、显著偏慢(<58)。