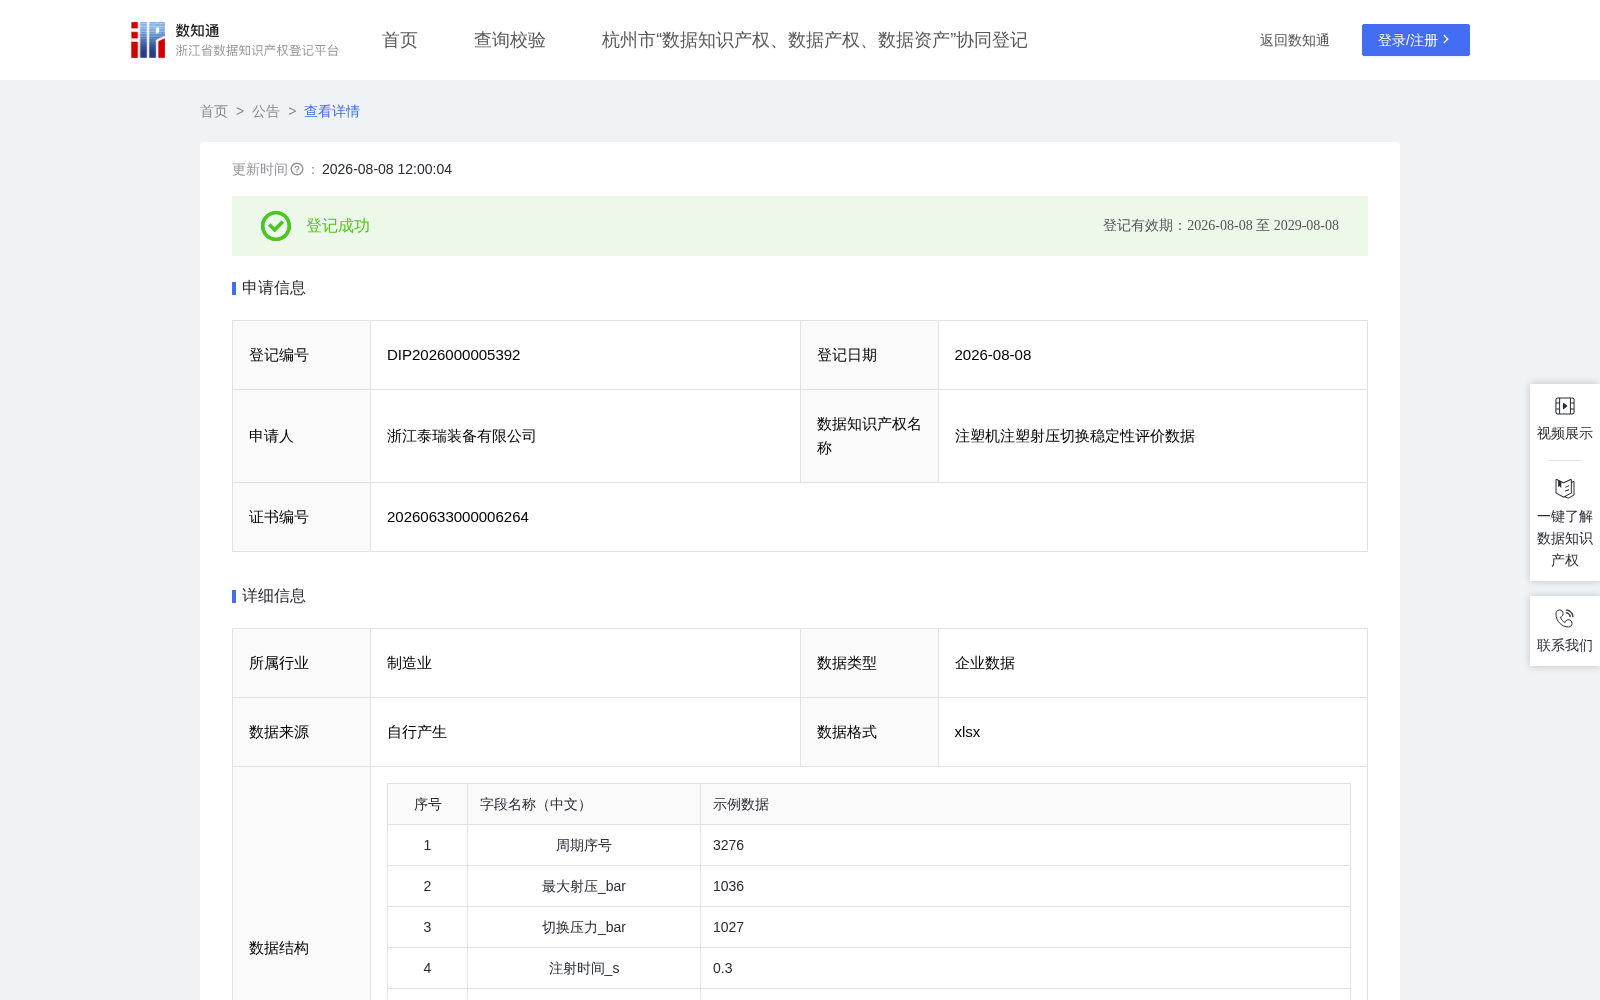
注塑机注塑射压切换稳定性评价数据
收藏资源简介:
本数据产品可验证本企业注塑机在真实生产工况下的压力控制稳定性,为产品性能验证、机型选型对标、服役状态跟踪与设备迭代改进提供量化依据;结合长期积累的稳定指数与等级分布,可形成各机型压力过程能力的客观基线,支撑研发改进、出厂检验与售后服务决策。对注塑加工企业(即机台终端用户),稳定指数与稳定等级可在不新增传感器、不改造设备的前提下,把压力异常识别由人工抽检升级为逐周期自动判别,将复核资源集中于少数高背离周期,以较低成本拦截飞边、缺料、尺寸超差等质量缺陷;对模具供应商,可据以评估模具在批量生产中的压力适配与稳定表现,支撑模具验收与质量追溯;对工艺与质量管理服务机构,稳定指数与稳定等级可直接作为统计过程控制(SPC)诊断、工艺参数寻优与过程能力分析的输入,无需在生产现场重新部署数据采集即可开展评价,有效降低服务实施门槛;对第三方检测、认证与咨询机构,本数据为注塑过程能力评估、工况验证与质量诊断提供标准化、可追溯的量化基础;对下游采购方、品牌方与终端产品制造企业,稳定等级的分布可作为衡量供应商过程稳定能力的客观佐证,纳入供应商准入审核与持续绩效评价体系。1. 数据清洗与字段准备:原始数据为注塑机逐周期采集的过程参数。周期序号取自周期计数;最大射压_bar、切换压力_bar、注射时间_s 直接取对应周期的过程测量值,不做时段聚合。 2. 切换压力基准_bar = 1.2246 × 最大射压_bar − 261.4461。系数 1.2246、−261.4461 为全样本最小二乘拟合的线性基准常数,反映两路压力信号的稳定比例关系,随机型与料号可重新标定。 3. 切换偏差_bar = 切换压力_bar − 切换压力基准_bar,即实测切换压力相对双源基准的偏差。 4. 偏差倍数 = 切换偏差_bar ÷ 14.6398。14.6398 bar 为全样本切换偏差的标准差(标定常数),以其为单位将偏差标准化,衡量背离的相对幅度。 5. 射压切换稳定指数 = min(100, max(0, 100 − |偏差倍数| × 16)),夹逼于 [0,100]。偏差每偏离 1 个偏差标准差扣 16 分,指数越高越稳定。 6. 稳定等级:按稳定指数分四档——高度稳定(≥90)、基本稳定 [80,90)、轻度波动 [65,80)、异常波动(<65)。