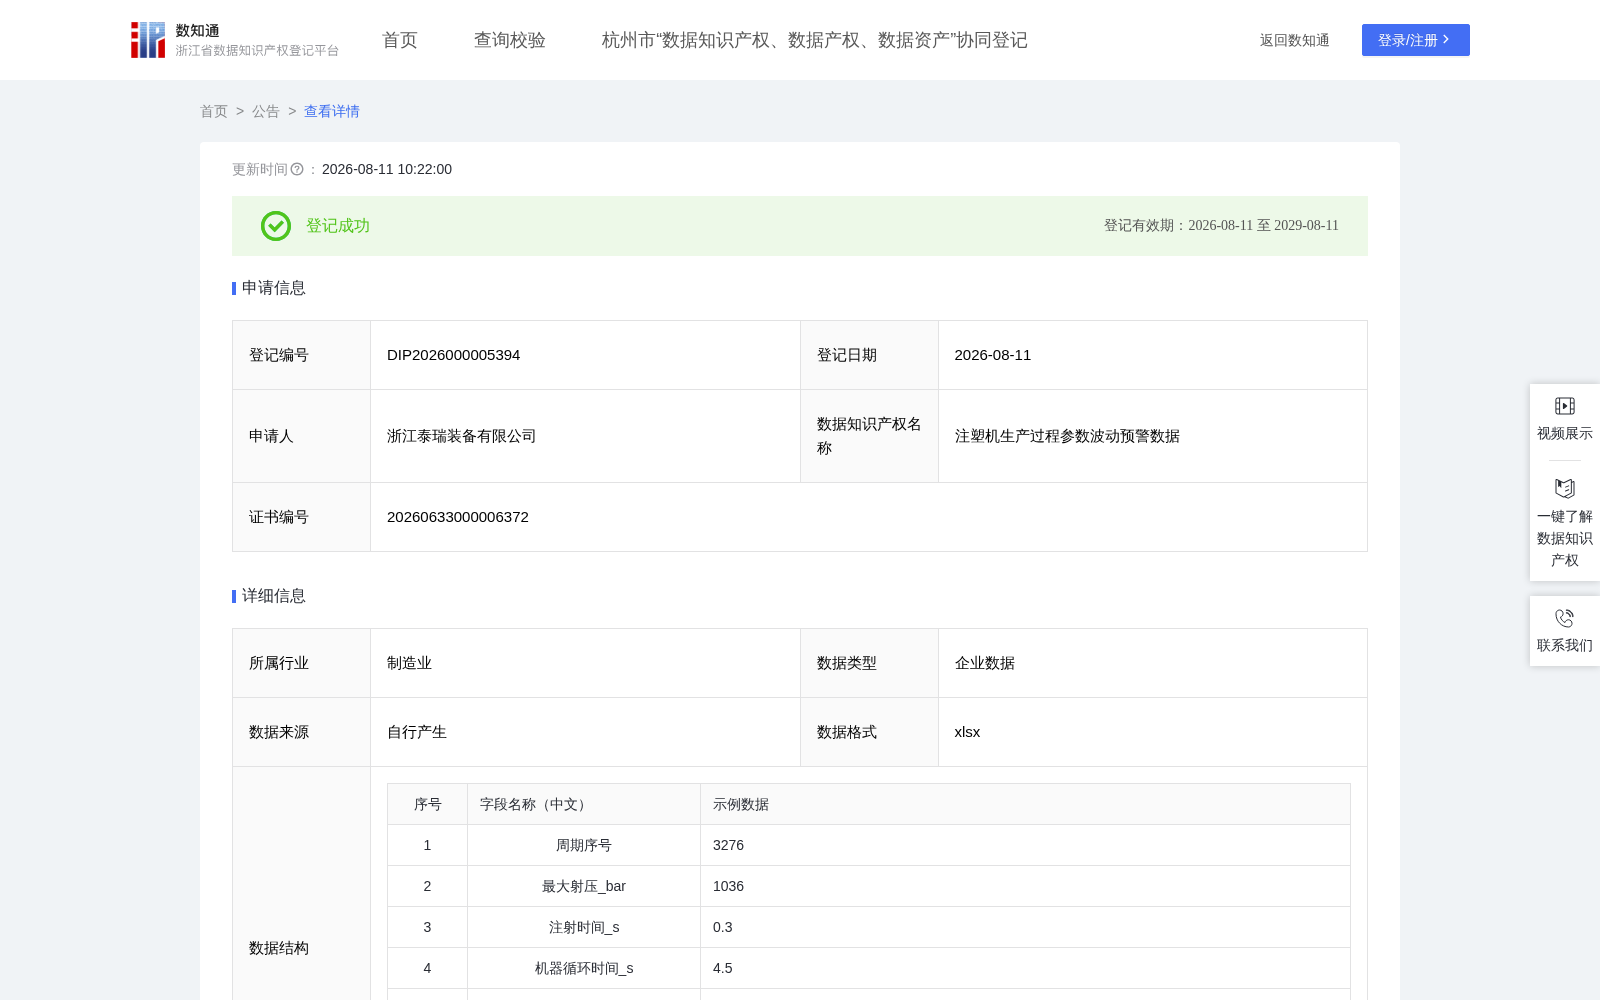
注塑机生产过程参数波动预警数据
收藏资源简介:
注塑机生产过程参数波动预警数据反映本企业注塑机在真实生产工况下的整机综合波动水平,并通过四路分项偏离将异常溯源至压力、注射、节拍、计量等具体工艺侧面,为整机健康度评价、机型性能验证与选型对标、服役状态跟踪及设备迭代改进提供统一的量化依据;结合长期积累的过程稳定指数与等级分布,可形成各机型整机过程能力的客观基线,支撑研发改进、出厂检验与售后服务决策。注塑加工企业(即机台终端用户),综合偏离与过程稳定指数可在不新增任何硬件的前提下,将多参数共同偏离的异常周期由逐项人工盯盘升级为逐周期统一巡检与自动预警,把现场巡检与复核资源集中于少数预警与报警周期,以最小投入守住整机过程稳定性,减少批量不良与停机风险;对设备厂商与运维服务机构,综合波动指数是整机健康度的统一量化指标,便于不同机台间的横向对比与远程巡检,可支撑设备状态评估与预测性维护;对工艺与质量管理服务机构,四路分项偏离数值可直接定位异常来自哪一工艺侧面,作为异常诊断、瓶颈定位与工艺优化的输入,无需在生产现场重新部署数据采集即可开展评价,有效降低服务实施门槛。1. 数据清洗与字段准备:原始数据为逐周期采集;周期序号取自周期计数;最大射压_bar、注射时间_s、机器循环时间_s、螺杆终点_mm 取对应周期的过程测量值。 2. 四路标准化绝对偏离,各以本路全样本均值 μ 与标准差 σ 为标定常数、取偏离绝对值:射压偏离 = |最大射压_bar − μ₁| ÷ σ₁;注射偏离 = |注射时间_s − μ₂| ÷ σ₂;循环偏离 = |机器循环时间_s − μ₃| ÷ σ₃;螺杆偏离 = |螺杆终点_mm − μ₄| ÷ σ₄。(四路偏离均保留 4 位小数;自本步起,综合偏离、过程稳定指数等后续计算一律以表中各列展示的 4 位小数值为输入逐列复算,不再回溯原始测量值做全精度连算。) 3. 综合偏离 = 射压偏离 + 注射偏离 + 循环偏离 + 螺杆偏离,四路等权相加,数值越大表示整机综合波动越剧烈。 4. 过程稳定指数 = min(100, max(0, 100 − 综合偏离 × 5)),夹逼于 [0,100];综合偏离每增加 1(四路合计偏离 1 个标准差当量)扣 5 分,指数越高整机越稳定。 5. 波动预警等级:按过程稳定指数分四档——正常运行(≥80)、轻度关注 [70,80)、波动预警 [60,70)、异常报警(<60),边界值归上档。 注:μ₁ = 1049.0612、σ₁ = 62.8629(最大射压_bar);μ₂ = 0.3364、σ₂ = 0.0623(注射时间_s);μ₃ = 6.1844、σ₃ = 0.7243(机器循环时间_s);μ₄ = 23.5121、σ₄ = 1.2653(螺杆终点_mm)。