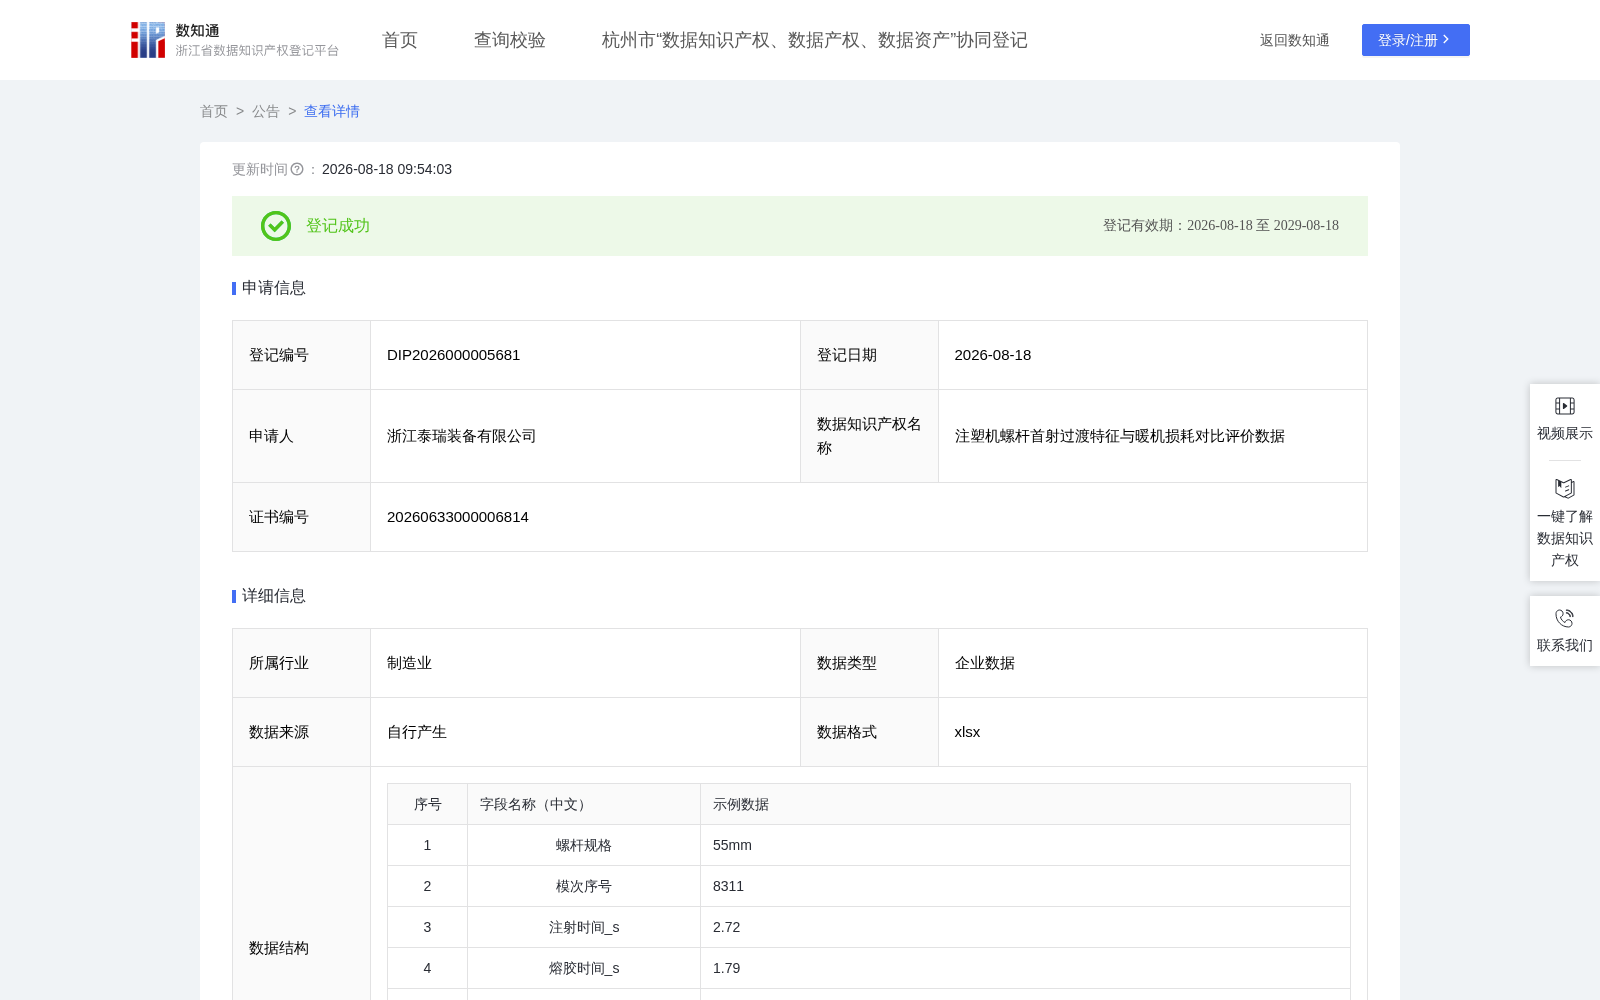
注塑机螺杆首射过渡特征与暖机损耗对比评价数据
收藏资源简介:
注塑机螺杆首射过渡特征与暖机损耗对比评价数据逐段量化工艺切换后的暖机过渡——各规格达到稳态前的偏差幅度、过渡段累计损耗,以及偏差最显著的过渡区段。借此可识别哪种螺杆在切换后稳定最快、哪种暖机损耗最大,据此把过渡段从正品中清晰区分出来,在生产排程中合理预留暖机模次,避免过渡段制品混入正品,也为减少切换损耗、优化换模策略提供依据。对设备制造商,各规格的暖机损耗是螺杆"工艺切换后稳定速度"的量化指标,暖机最快的规格更适合频繁换模的生产场景,可作为选型推荐的客观证据;对工艺服务商与加工企业,过渡段标记与暖机损耗可直接用于生产排程与质量门控;对下游与质量管理方,过渡段的偏差分布是判定切换稳定性、界定可放行模次的客观依据。1、数据来源为同一注塑机搭载55mm、57mm、60mm三种螺杆的SPC测试记录。按螺杆规格和模次序号排序。螺杆规格作为分组标识列保留。 2、段切换标记:当上一周期时间_s超过30或模次序号与前一条跳跃超过5时标记为1(测试段首模),否则为0。每规格第一条自动标记为1。测试段号按段切换标记顺序编号。 3、段内模次 = 按测试段号分组后的组内序号(从1起)。过渡段标记:段内模次 ≤ 5 → 1(过渡段),否则 → 0(稳态段)。 4、段稳态循环均值_s = 同一测试段中段内模次 > 5的机器循环时间均值。段稳态循环标准差_s = 对应标准差(ddof=0)。若段长不足6条(无稳态数据),取全段均值和标准差。 5、循环偏差_s = 机器循环时间_s − 段稳态循环均值_s。循环偏差率_pct = 循环偏差_s ÷ 段稳态循环均值_s × 100。 6、偏差区间标记:|循环偏差_s| ÷ 段稳态循环标准差_s 落在 <1σ、1-2σ、2-3σ、>3σ四个区间。标准差为0时标记为"无波动"。 7、段暖机损耗_s = 同一测试段中过渡段标记=1的所有循环偏差_s之和。正值代表过渡模次循环时间超出稳态,负值代表首射反而偏短。 8、上模循环时间_s = 同规格内按模次排序的前一模循环时间。循环时间环比变化_s = 本模循环时间 − 上模循环时间。 9、稳态响应指数 = min(100, max(0, 100 − |循环偏差率_pct| × 0.7 − 过渡段标记 × 16))。偏差率衡量偏离稳态的幅度(每1%偏差扣0.7分),过渡段标记给前5模额外扣16分(反映暖机固有开销)。 10、暖机效率等级:稳态响应指数 ≥ 88 → 快速稳态;≥ 75 → 正常稳态;≥ 60 → 缓慢稳态;< 60 → 过渡异常。边界值归上档。