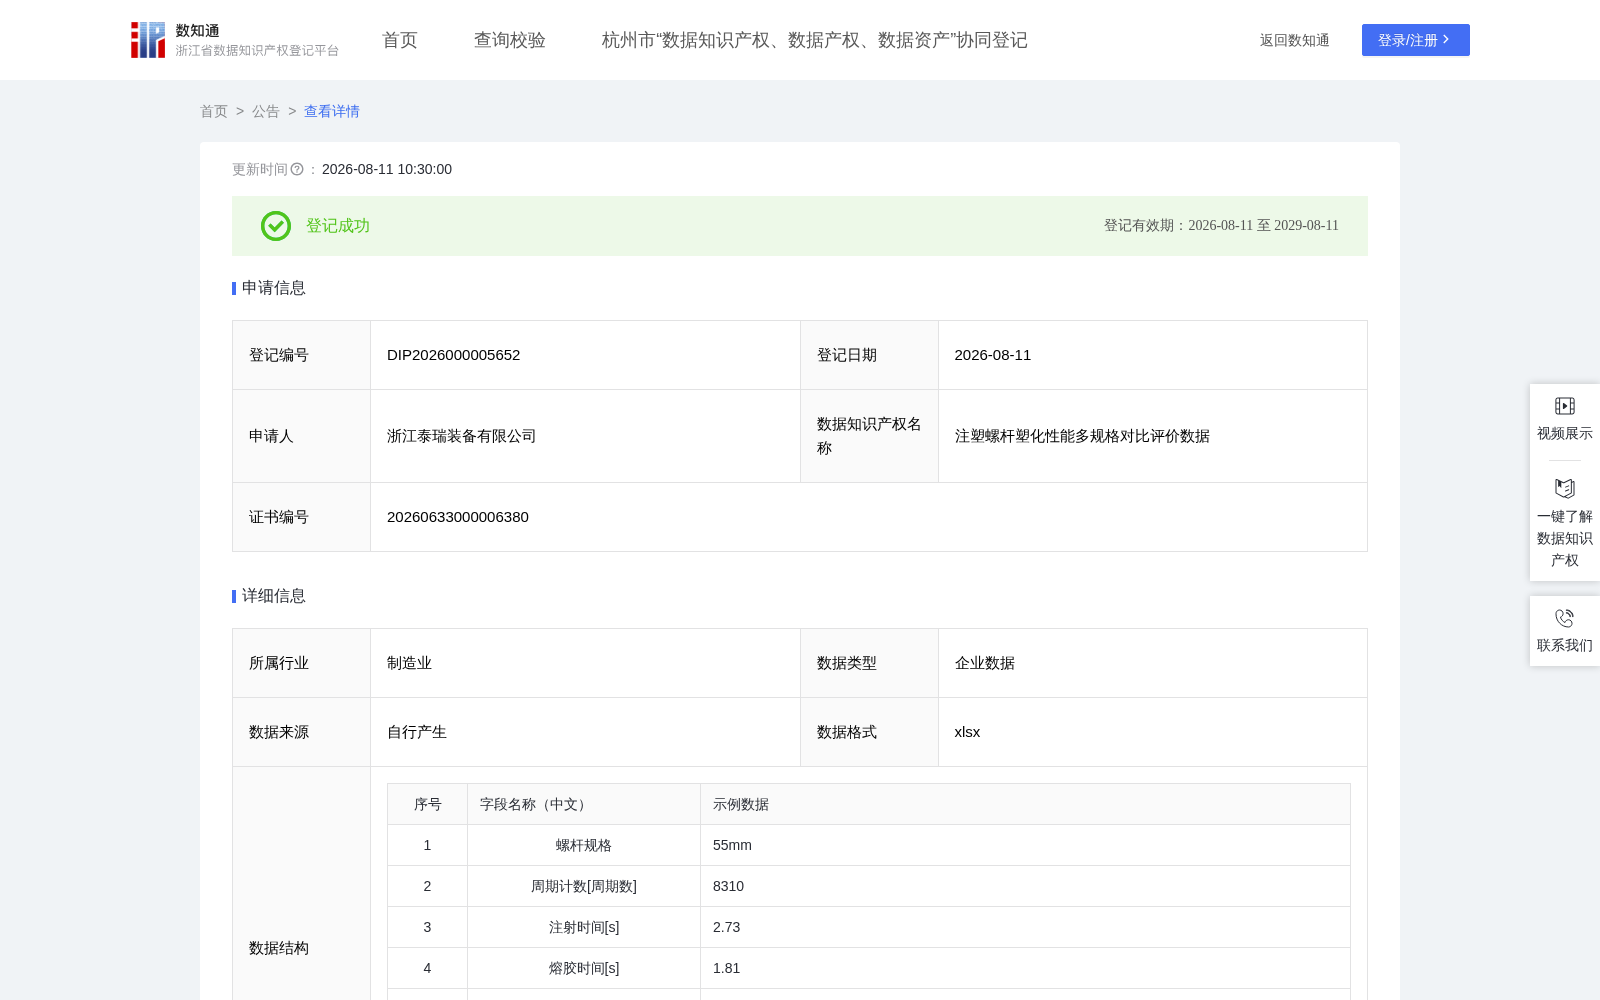
注塑螺杆塑化性能多规格对比评价数据
收藏资源简介:
螺杆是注塑机塑化系统的核心部件,直径不同(如 55mm、57mm、60mm),塑化能力、过程参数特性和适用场景差异显著。但选型时常依赖经验,缺少同平台、同材料、同工况条件下的横向对比数据。注塑螺杆塑化性能多规格对比评价应用数据在同一系列多台机型上分别安装三种规格螺杆,使用 HDPE、PP 两种材料,在多种背压—行程组合工况下采集逐模 SPC 过程参数,并按国标方法测定各规格的塑化率。本数据在统一平台、统一材料与工况下给出不同规格螺杆的塑化率与过程参数特性,可据此为自有机型沉淀螺杆选型推荐表,把原本依赖老师傅经验的选型决策替换为有数据支撑的标准化结论,降低选型试错成本、缩短新机型与新订单的调试周期。对注塑机制造商,横向对比结果可直接用于螺杆选型推荐与产品配置说明;对加工企业,可依据实际使用的材料与工况,查到对应规格的塑化速率与效率等级,作为设备采购与产能规划的客观依据;对工艺与材料服务商,不同规格在多工况下的塑化表现是塑化系统选型与参数优化的量化参考。(一)加工前的数据说明 原始数据来自三种规格螺杆(55mm/57mm/60mm)的塑化性能对比实验,分别在对应机型上采集SPC过程参数和GBT25156国标塑化率。 (二)处理规则 规则1(清洗与字段准备):取三种规格SPC数据的公共参数字段,按螺杆规格和周期计数排序。成品字段包含:螺杆规格、周期计数、注射时间、熔胶时间、机器循环时间、合模时间、开模时间、开合模总时间、熔胶起点、熔胶终点、塑化行程、塑化速率、转保压位置、保压结束位置、最小位置。 规则2(逐模塑化计算):塑化行程_mm = 熔胶终点 − 熔胶起点;塑化速率_mms = 塑化行程_mm ÷ 熔胶时间(mm/s),反映逐模塑化速度;开合模总时间_s = 合模时间 + 开模时间。 规则3(偏离计算):注射时间偏离、熔胶时间偏离、机器循环时间偏离 = 各参数逐模值减去同规格均值后除以同规格标准差,用于标识偏离常态的工况切换点。 规则4(塑化效率指数):国标塑化率取GBT25156方法的3次测试均值(55mm=61.57g/s, 57mm=70.74g/s, 60mm=65.38g/s);归一塑化率 = 国标塑化率 ÷ 三规格最大值(70.74g/s)× 100;塑化速率标准化 = 逐模塑化速率减去同规格均值后除以同规格标准差;综合效率指数 = 归一塑化率 + 塑化速率标准化 × 3,夹逼到[0, 100]。其中归一塑化率是规格级基底,塑化速率标准化反映逐模波动,权重3使单模差异体现在指数上。 规则5(效率等级):高效塑化(≥92)、良好塑化(≥85且<92)、达标塑化(≥78且<85)、效率偏低(<78)。