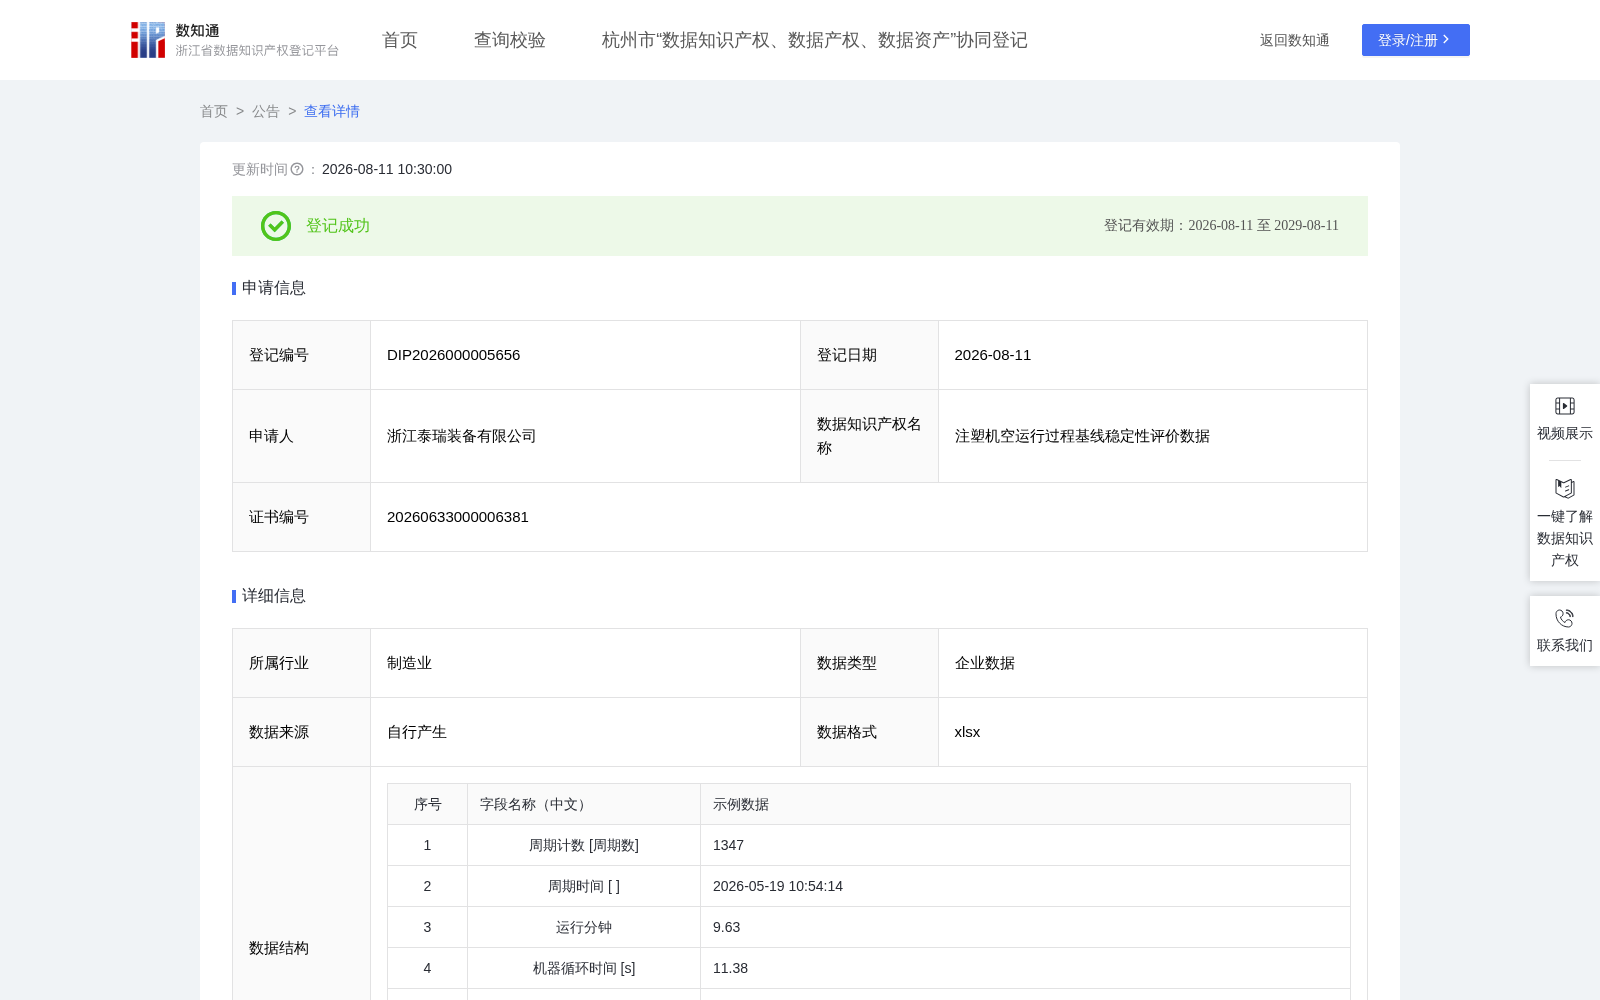
注塑机空运行过程基线稳定性评价数据
收藏资源简介:
注塑机空运行过程基线稳定性评价数据给出排除物料因素后的纯机械性能基线——各参数在长时间空运行下的漂移率、波动幅度与启动热稳定过程,可作为出厂验收的量化依据与设备健康的初始档案,也能为日后定期巡检、维修前后对比提供同口径的参照基准,判断机械状态是否随使用发生退化。对注塑机制造商,连续空运行的过程稳定性数据是出厂验收与整机性能背书的客观证据,可纳入交付报告与质保依据;对使用方,可将该基线与后续带料运行数据对比,分离出"物料因素"对过程参数的贡献,从而在工艺异常时快速判断问题出在机器还是物料;对设备运维与第三方检测方,空运行基线是机台机械性能评估与状态对标的标准参考。(一)加工前的数据说明 原始数据来自注塑机空运行 SPC 测试,连续采集若干个周期,共 20 个参数列;其中 6 个温度通道与保压切换位置为常量(全程恒定不变),不参与分析予以剔除,保留 11 个有效变量参数。 (二)处理规则 先做清洗与字段准备:剔除上述恒定不变的温度列与保压切换列,按周期时间升序排列,并以各周期时间与首条时间之差换算出运行分钟 = (当前周期时间 − 首条时间),单位为分钟。随后以 50 模为窗口,对机器循环时间、合模时间、开模时间、注射时间四个参数计算滚动均值与滚动标准差,刻画其随模次推移的短期水平与波动。在此基础上度量各参数的偏离与超限——各参数偏离 = (逐模值 − 全局均值) ÷ 全局标准差,以全局标准差为单位衡量该模相对全局基线的偏移;并置超规标记,当 |偏离| > 2 记 1、否则记 0,作为单参数显著偏离的标记。最后合成基线稳定性:过程偏离总量 = 上述四参数 |偏离| 之和,反映该模在四个维度相对基线的合计偏移幅度;基线稳定性指数 = min(100, max(0, 100 − 过程偏离总量 × 10)),夹逼于 [0,100],指数越高表示该模越贴合基线、运行越稳定;再按该指数分四档评定稳定性等级——高度稳定(≥85)、良好稳定(≥70)、基本稳定(≥55)、稳定性不足(<55),边界值归上档。