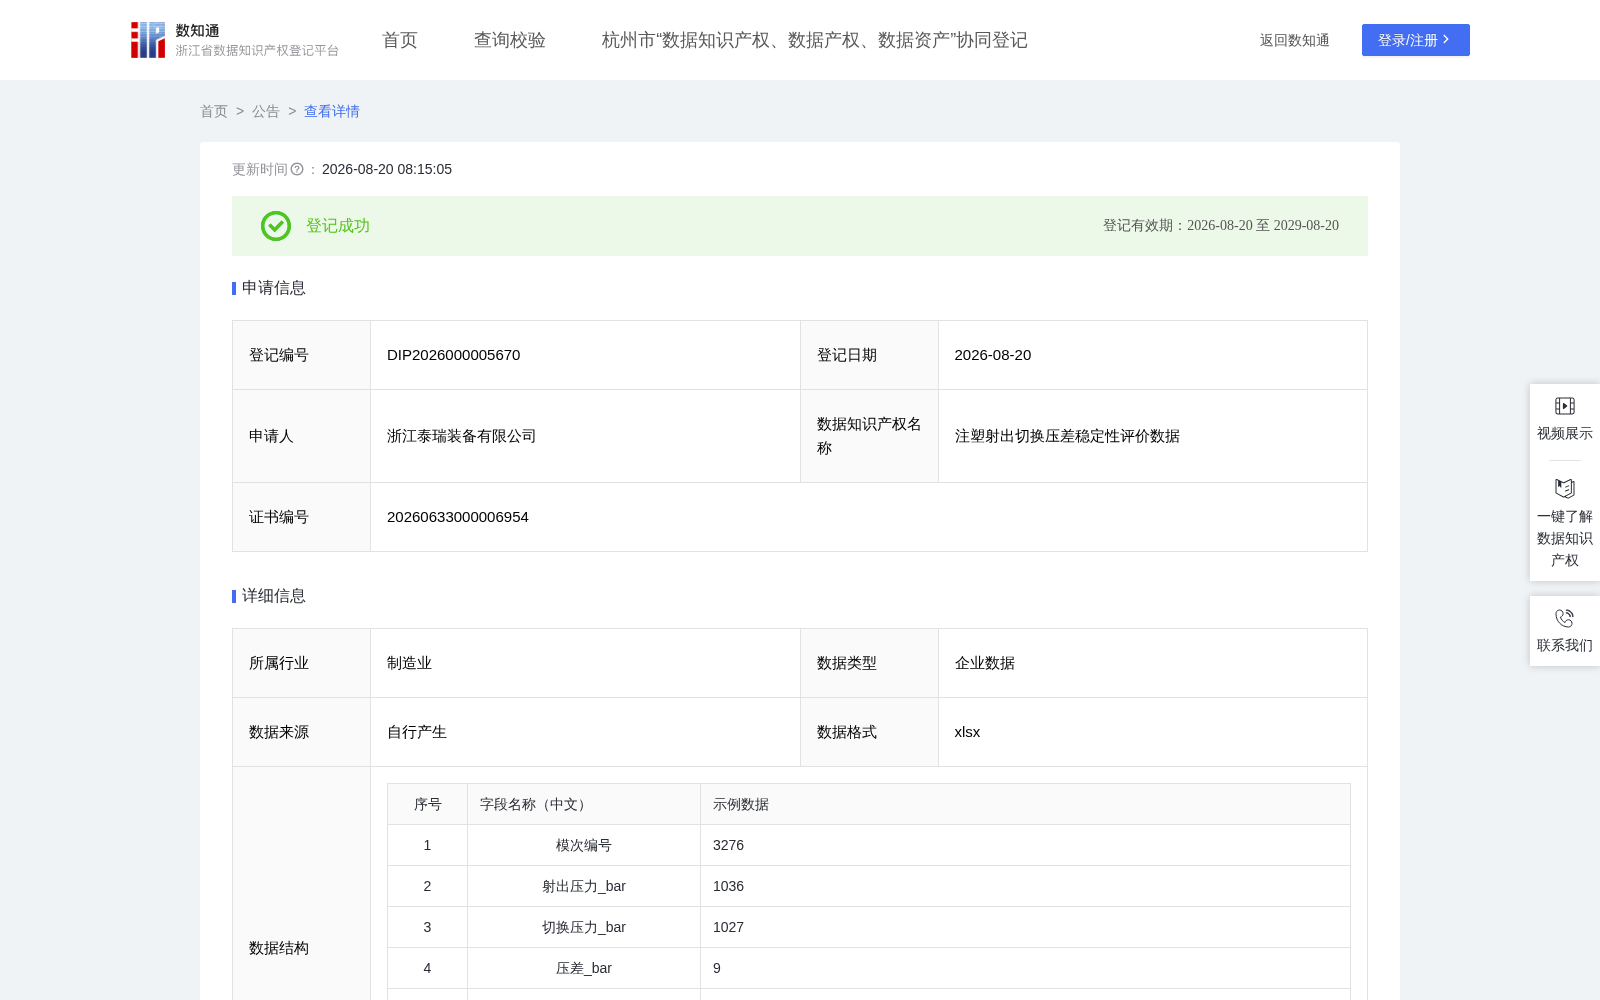
注塑射出切换压差稳定性评价数据
收藏资源简介:
注塑机在连续生产中,射出压力与切换压力之差(即"压差")直接反映螺杆在保压切换瞬间的液压响应特性。压差越稳,切换时序越精准,保压段的起始条件越一致,制品飞边和缩水的概率越低。注塑射出切换压差稳定性评价数据以连续模次为基础,逐模计算压差、压差比率及各压力指标对均值的偏离程度,并引入上期值与环比变化以揭示压力稳定性的时序动态,最终输出压力稳定指数(0~100 分)及分档等级,为注塑机液压系统的健康评估提供量化依据。本数据逐模刻画切换瞬间的液压响应是否稳定,并以压力稳定指数与分档等级标出压差异常、波动加剧的模次区段。借此可在飞边、缩水等缺陷显现前捕捉注射末期过压等早期信号,定位需检查的阀体、伺服或保压设定,把液压响应的稳定性从主观经验变为可监控、可追溯的量化指标,直接嵌入加工厂的过程监控体系。对上游液压阀体与伺服系统供应商,压差水平与偏离分布是衡量阀响应精度的客观指标,可作为设备选型与出厂验收的定量依据;对工艺服务商,压差的时序动态有助于区分液压响应异常与工艺设定问题、对症调参;对下游注塑加工客户,压差长期偏高对应的过压风险是飞边缺陷的预警凭据,也是过程稳定性评估的客观证据。1、数据清洗与字段准备。以E03800049带料SPC原始数据为输入,已预处理,剔除异常值。 2、压差与压差比率。压差_bar = 射出压力_bar − 切换压力_bar;压差比率_pct = 压差_bar ÷ 射出压力_bar × 100。 3、射出压力偏离链。射出压力均值C₁=1049.0612 bar,射出压力标准差C₂=62.8861 bar。射出压力_离均差 = 射出压力_bar − C₁;射出压力_离均差平方 = 射出压力_离均差²;射出压力_标准化偏离 = 射出压力_离均差 ÷ C₂。 4、切换压力偏离链。切换压力均值C₃=1023.2307 bar,切换压力标准差C₄=78.3903 bar。切换压力_离均差 = 切换压力_bar − C₃;切换压力_离均差平方 = 切换压力_离均差²;切换压力_标准化偏离 = 切换压力_离均差 ÷ C₄。 5、压差偏离链。文压差均值C₅=25.8305 bar,压差标准差C₆=20.3462 bar。压差_离均差 = 压差_bar − C₅;压差_离均差平方 = 压差_离均差²;压差_标准化偏离 = 压差_离均差 ÷ C₆。 6、时序动能。上期射出压力_bar = 前一行射出压力_bar;射出压力_环比变化 = 射出压力_bar − 上期射出压力_bar;上期压差_bar = 前一行压差_bar;压差_环比变化 = 压差_bar − 上期压差_bar。 7、压力稳定指数与等级。压力稳定指数 = min(100, max(0, 100 − |射出压力_标准化偏离|×10 − |切换压力_标准化偏离|×10 − |压差_标准化偏离|×8))。稳定等级:≥88分→优秀;≥75分→良好;≥60分→一般;<60分→偏差。