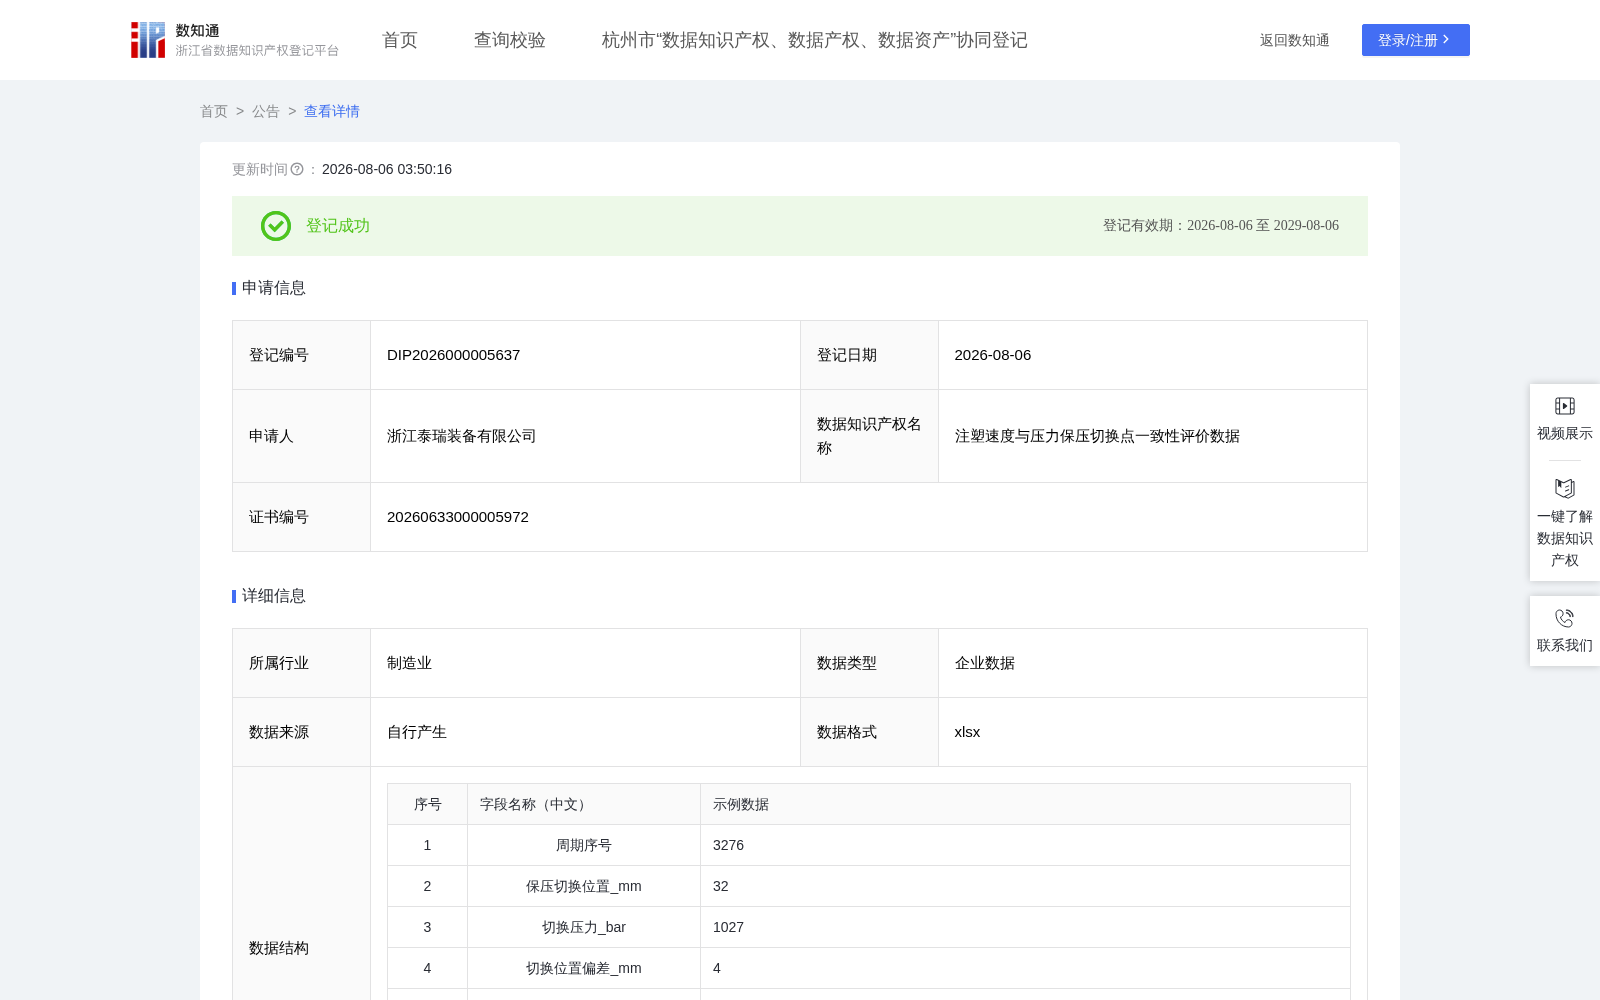
注塑速度与压力保压切换点一致性评价数据
收藏资源简介:
注塑速度与压力保压切换点一致性评价数据能精准定位 V/P 保压切换点失稳的具体周期段,把"切换位置漂移"与"切换压力波动"从笼统的重量、尺寸异常中剥离出来。据此可有针对性地核对 V/P 切换设定、检查止逆阀密封状态与料温稳定性,从源头抑制制品重量与尺寸的波动,是过程优化与品质追溯的直接依据。本数据集即呈现主区间(28 mm)与高位区间(约 29–30 mm)并行的双区间运行特征,切换区间标记可将其逐周期识别定位,提示设备存在两套未对齐的工况设定,指导工艺统一。对工艺服务与调机方,数据将切换点失稳清晰区分为"位置漂移"与"压力漂移"两类不同成因,使调参从经验试错转向对症施治,提升服务的精准度与效率。对下游客户与质量管理方,切换点一致性的分档结果,是成型过程关键控制点稳定性的量化凭据,可纳入供应商评价、来料质量协议与过程能力审核,降低批次风险。数据清洗与字段准备:原始数据逐周期采集、已预处理、无缺失值。基准位置=28 mm(全样本中位数)、基准压力=1054.0 bar(全样本中位数)、位置标准差=0.6615 mm、压力标准差=78.3903 bar(均为全样本标准差),以上为按本数据集实算标定的常数,随机型、模具与工艺变更可重新标定。 切换位置偏差=|保压切换位置−基准位置|;切换位置偏差倍数=切换位置偏差÷位置标准差,以标准差为单位衡量位置相对基准的偏移幅度。 切换压力偏差=|切换压力−基准压力|;切换压力偏差倍数=切换压力偏差÷压力标准差,口径同上。 切换点综合偏离=切换位置偏差倍数+切换压力偏差倍数,两路以各自标准差为单位等权相加,反映该周期切换点在位置与压力两个维度相对基准的合计偏移幅度。 切换一致性指数=min(100, max(0, 100−切换点综合偏离×15)),夹逼于 [0,100],指数越高表示切换点越贴合基准、逐模越一致。 切换控制等级:按切换一致性指数分四档——高度一致(≥85)、基本一致 [72,85)、轻度偏移 [58,72)、明显偏移(<58),边界值归上档。 切换判异:位置偏差倍数或压力偏差倍数达到 2 即记对应通道偏移——两路均达记"位置压力双偏",仅位置达记"位置偏移",仅压力达记"压力偏移",否则记"受控",作为切换点显著偏移的独立标记,与等级互补使用。 双区间识别:位置偏移方向倍数=(保压切换位置−基准位置)÷位置标准差,带符号保留偏移方向。按其取值对每周期作切换区间标记——≥1 记"高位区间",≤−1 记"低位区间",其余记"主区间",边界值归外侧档。当高位或低位任一侧记录占全样本比例达 10% 及以上时,判定存在与主区间并行的第二运行区间(双区间运行),提示设备存在两套未对齐的切换点工况设定;两侧均低于 10% 则仅视为随机波动。