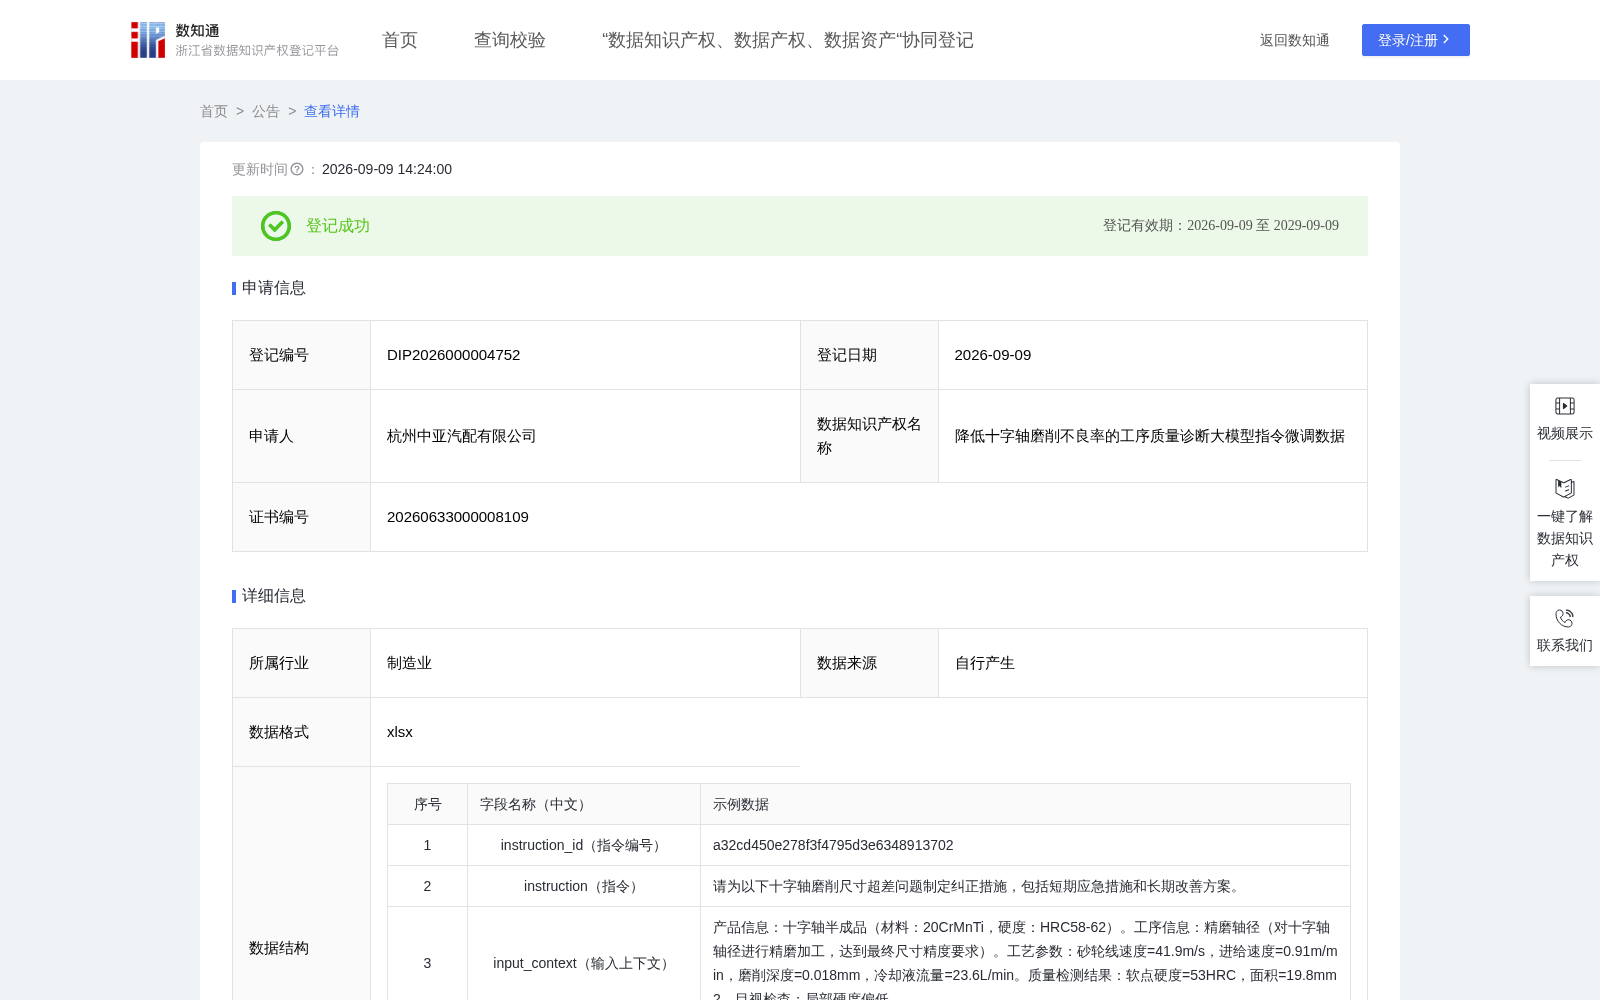
降低十字轴磨削不良率的工序质量诊断大模型指令微调数据
收藏资源简介:
本数据集聚焦十字轴磨削工序的质量诊断场景,旨在让AI大模型理解十字轴磨削工序的质量诊断,采集了十字轴磨削加工过程中12种典型缺陷类型(磨削烧伤、磨削裂纹、表面粗糙度超差、直径尺寸超差、圆度超差、圆柱度超差、端面跳动超差、同轴度超差、表面波纹度、烧伤软点、直线度超差、磨削台阶)的工艺参数、质量检测数据、缺陷原因及诊断方法等多维度信息。数据集涵盖粗磨轴径、软磨端面、精磨轴径、精磨端面、一次磨五道磨削工序,包含砂轮线速度、进给速度、磨削深度、冷却液流量等关键工艺参数与质量特性的对应关系。通过构建结构化的指令微调数据,支持大模型学习十字轴磨削工序质量诊断的推理能力,实现从"缺陷现象识别→缺陷原因分析→诊断方法选择→纠正措施制定"的全链路质量诊断,有效降低十字轴磨削不良率,提升万向节产品质量一致性。原始数据来源于公司十字轴磨削工序质量检测记录。数据构建遵循以下规则: 1.指令生成规则:以十字轴磨削质量诊断为任务场景,设计6类指令模板——缺陷类型识别诊断、缺陷原因分析定位、诊断方法选择应用、纠正措施制定匹配、工艺参数优化调整、质量趋势预测预警。每类指令结合具体工艺参数、缺陷特征和检测数据生成,确保指令多样性和业务贴合度。 2.知识注入规则:将磨削热力学理论、磨削烧伤机理、无心磨削原理、磨削表面完整性、SPC统计过程控制、磨削参数优化理论、磨削液作用机理、砂轮特性、十字轴热处理与磨削关联、质量诊断推理方法等专业知识注入到knowledge_context字段。每条数据至少包含5个实体关系三元组,涵盖磨削工艺-缺陷关系、缺陷-诊断方法关系、工序-设备关系、材料-热处理关系等,形成完整的质量诊断知识图谱。 3.推理链构建规则:按照缺陷现象确认→工艺参数分析→多因素根因定位→诊断方法选择→纠正措施制定→效果验证的六步推理逻辑构建reasoning_chain,确保推理过程可追溯、可解释。推理链长度覆盖3-6步,复杂场景包含不少于5个推理步骤,平均推理链长度208字符。 4.参数区间映射规则:磨削工艺参数按照实际生产范围取值——砂轮线速度25-45m/s、进给速度0.3-3.0m/min、磨削深度0.005-0.05mm、冷却液流量20-60L/min。质量特性值按照行业标准设定公差范围——表面粗糙度Ra≤0.8μm、直径公差±0.01mm、圆度≤0.005mm、端面跳动≤0.02mm。缺陷场景模拟时,工艺参数在标准值基础上偏移5%-20%,以生成符合实际的缺陷数据。 难度分级规则:按照质量诊断复杂度分为三级——简单(单一缺陷类型+标准诊断方法,占比约30%)、中等(多因素关联缺陷+综合诊断方法,占比约50%)、复杂(交叉缺陷+多方案对比+优化建议,占比约20%)。难度与推理链步数、参数维度数量正相关。